
Nghiên cứu tận dụng phế liệu từ sản xuất gạch ceramic để chế tạo bê tông
MỞ ĐẦU
1. Lý do chọn đề tài
Hiện nay, bê tông vẫn là loại vật liệu phổ biến cho các công trình từ thấp tầng đến cao tầng trên toàn thế giới. Thành phần chính của hỗn hợp bê tông bao gồm: cốt liệu lớn (đá dăm, sỏi), cốt liệu nhỏ (cát tự nhiên, cát xay) và chất kết dính (xi măng), ngoài ra còn có nước, phụ gia… Bên cạnh vai trò quan trọng của chất kết dính, cường độ của cốt liệu, tỉ lệ phối trộn và quy trình chế tạo là những yếu tố then chốt quyết định cường độ của bê tông. Các thành phần chính của bê tông chủ yếu được khai thác trực tiếp từ tự nhiên, chất lượng phụ thuộc nhiều vào chất lượng vốn có trong tự nhiên. Nguồn tài nguyên thiên nhiên không phải là vô tận, đang dần cạn kiệt không đủ đáp ứng nhu cầu phát triển xã hội.
Hiện nay, quá trình sản xuất của các nhà máy sản xuất gạch men gốm sứ, vì nhiều lí do khác nhau, sinh ra một lượng phế phẩm lớn, một phần của lượng phế phẩm được tái sử dụng, một phần lớn bị thải ra môi trường, chủ yếu được xử lý bằng cách chôn lấp. Nhưng khác với hầu hết các chất thải rắn, phế phẩm gạch men, gốm sứ rất trơ với môi trường, thời gian phân hủy của chúng có thể tới hàng triệu năm.Đây cũng là vấn đề đau đầu đối với chính các đơn vị sản xuất và cơ quản lí nhà nước về môi trường: làm cách nào để xử lí hay sử dụng hiệu quả nguồn phế phẩm này.
Loại phế phẩm của gạch sau khi được gia công để có kích thước tương tự đá 1×2 cm, là thành phần cốt liệu lớn để sản xuất bê tông, nên có thể tái sử dụng để thay thế hoàn toàn hoặc một phần đá dăm trong chế tạo bê tông và rất nhiều những ứng dụng khác trong lĩnh vực xây dựng.
Đề tài “Nghiên cứu tận dụng phế liệu từ sản xuất gạch ceramic để chế tạo bê tông” sẽ tiến hành các thí nghiệm nhằm xác định cường độ chịu nén và một số tính chất cơ lí của bê tông được sản xuất từ các thành phần cấp phối theo quy định, thay thế cốt liệu lớn (đá dăm 1×2 cm) bằng cốt liệu tái chế từ phế phẩm của sản phẩm gạch ceramic có kích thước, thành phần hạt tương tự đá dăm nhằm đánh giá khả năng sử dụng loại vật liệu tái chế này để sản xuất bê tông. Đề tài kỳ vọng mở ra hướng nghiên cứu trong việc sử dụng cốt liệu tái chế từ phế phẩm gạch ceramic để sản xuất bê tông thay thế cho đá dăm đang dần khan hiếm và hạn chế khai thác, giúp bảo vệ môi trường. Do đó, đề tài có ý nghĩa khoa học và thực tiễn, có tính thời sự cao.
2. Mục tiêu của đề tài
Nghiên cứu sự phát triển cường độ chịu nén và một số tính chất cơ lý của bê tông sử dụng cốt liệu tái chế từ phế phẩm gạch ceramic thay thế cốt liệu lớn (đá dăm) theo những tỷ lệ nhất định.
3. Đối tượng và phạm vi nghiên cứu
– Đối tượng nghiên cứu: Bê tông sử dụng cốt liệu tái chế từ phế phẩm gạch ceramic thay thế cốt liệu lớn (đá dăm).
– Phạm vi nghiên cứu: Nghiên cứu với bê tông cấp bền B25, sử dụng cốt liệu tái chế từ phế phẩm gạch ceramic của nhà máy Gạch men Anh Em DIC (Quảng Nam) thay thế đá dăm theo các tỷ lệ 10%, 15%, 20% trong thành phần cấp phối. Nghiên cứu thực hiện trong các điều kiện của phòng thí nghiệm.

4. Phương pháp nghiên cứu
– Nghiên cứu lí thuyết.
– Khảo sát thực nghiệm.
– Tổng hợp, phân tích rút ra kết luận.
5. Ý nghĩa khoa học và thực tiễn của đề tài
– Ý nghĩa khoa học: Đánh giá ảnh hưởng của tỉ lệ thay thế cốt liệu lớn trong bê tông bằng cốt liệu tái chế từ phế phẩm gạch ceramic đến các tính chất cơ lý quan trọng của bê tông. Mở ra hướng nghiên cứu mới trong sản xuất vật liệu xây dựng.
– Ý nghĩa thực tiễn: Tận dụng nguồn phế phẩm gạch ceramic với trữ lượng lớn chưa được khai thác và sử dụng hiệu quả để sản xuất bê tông; giảm tác động có hại của loại chất thải rắn này đến môi trường.
6. Nội dung của luận văn
MỞ ĐẦU
1. Lý do chọn đề tài
2. Mục tiêu của đề tài
3. Đối tượng và phạm vi nghiên cứu
4. Phương pháp nghiên cứu
5. Ý nghĩa khoa học và thực tiễn của đề tài
6. Nội dung của luận văn
Mở đầu
Chương 1: Tổng quan về bê tông và các thành phần vật liệu trong cấp phối bê tông
Chương 2: Cơ sở khoa học xác định các chỉ tiêu cơ lí của bê tông và các thành phần cấp phối
Chương 3: Thực nghiệm xác định một số chỉ tiêu cơ lý của bê tông sử dụng cốt liệu tái chế từ phế phẩm gạch ceramic thay thế đá dăm
Kết luận và kiến nghị
CHƯƠNG 1 – TỔNG QUAN VỀ BÊ TÔNG VÀ CÁC THÀNH PHẦN VẬT LIỆU TRONG CẤP PHỐI BÊ TÔNG
1.1. Tổng quan về bê tông và các thành phần vật liệu cấp phối bê tông
1.1.1. Định nghĩa và phân loại bê tông
1.1.2. Các thành phần cấp phối bê tông
1.1.3. Mác và cấp bền bê tông
1.1.4. Các tính chất đặc trưng của bê tông
1.1.5. Sự hình thành và phát triển cường độ bê tông theo thời gian
1.1.6. Các yếu tố ảnh hưởng đến quá trình hình thành và phát triển cường độ cũng như các tính chất cơ lý của bê tông
1.2. Sản phẩm gạch ceramic và nghiên cứu ứng dụng phế phẩm gạch ceramic sản xuất vật liệu xây dựng
Gạch ceramic là những tấm có kích thước đa dạng làm từ vật liệu là ceramic (gốm), sử dụng để lát nền hoặc ốp tường. Gạch có các kích thước khác nhau, từ những kích thước nhỏ, có diện tích bề mặt không quá 90 cm2 cho đến những loại có kích thước lớn với chiều dài các cạnh trên 1 m. Độ dày của gạch từ 5 mm đối với loại gạch ốp tường nhỏ cho đến 20 – 25 mm đối với những loại gạch ép có kích thước lớn.
Gạch ceramic là một sản phẩm có nguồn gốc từ hỗn hợp của đất sét, cát và các chất liệu tự nhiên khác. Sau khi được xử lý theo đúng quy trình, rồi được nung với nhiệt độ cao (từ 10000C đến 12500C, phụ thuộc vào từng loại gạch).
Hình 1.1. Các sản phẩm gạch ceramic hoàn thiện
1.2.1. Phân loại gạch ceramic
1.2.1.1. Phân loại theo công nghệ sản xuất
Phân loại theo công nghệ sản xuất: gạch tráng men và gạch không tráng men.
Gạch tráng men là loại gạch có bề mặt được bao phủ một lớp men màu, khiến cho viên gạch có sự độc đáo ở cả góc độ thẩm mỹ (màu sắc, độ sáng, kết cấu…) và góc độ công nghệ (độ cứng, độ hút nước…). Tất cả những đặc tính đó phụ thuộc vào từng loại men.
Gạch không tráng men là loại gạch đồng chất trên cả viên gạch, và không cần tráng một lớp men trên bề mặt gạch. Màu sắc và hoa văn của gạch không tráng men sẽ được pha trộn màu hoặc chất liệu khác với xương của gạch sau đó được nung với nhiệt độ cao.
1.2.1.2. Phân loại theo độ hút nước
Xương gạch có các lỗ vi thể liên kết với nhau và chỉ được nhìn thấy thông qua kính hiển vi chuyên dụng. Những lỗ vi thể này sẽ quyết định độ hút nước của gạch dưới các điều kiện khác nhau.
1.2.1.3. Phân loại theo kỹ thuật ép và đùn
Ép và đùn là hai kỹ thuật có thể ứng dụng trong việc sản xuất gạch ceramic. Gạch ép được tạo hình bằng cách dùng máy tạo áp lực ép lên bột liệu. Gạch đùn được hình thành bằng cách cho nguyên liệu ở dạng bột nhão, sau đó đùn qua một lỗ đặc biệt để tạo hình.
1.2.1.4. Phân loại theo màu sắc của xương
Màu sắc của xương gạch thường là các màu trắng, đỏ, hay hơi trắng. Màu của xương phụ thuộc vào nguyên liệu được sử dụng, có thể có nhiều màu (từ màu vàng cho đến màu đỏ đậm) hoặc hơi trắng (đôi khi là trắng). Đối với một số sản phẩm gạch không tráng men, màu sắc của gạch được tạo ra bằng cách trộn thêm màu vào thành phần của xương.
1.2.1.5. Phân loại theo sự đa dạng của hình dạng, kích thước
Hình dạng phổ biến nhất thường thấy của gạch là hình vuông và hình chữ nhật. Tuy nhiên, cũng có một số hình dáng phức tạp khác như hình lục lăng. Kích thước của gạch ceramic cũng rất đa dạng, từ gạch kích thước nhỏ cho đến kích thước chiều dài cạnh từ 60 cm trở lên và thậm chí là trên 3 m. Độ dày cũng dao động trong khoảng từ vài mm cho đến hơn 2 – 3,5 cm.
1.2.1.6. Phân loại theo công năng
Một khía cạnh khác dùng để phân loại gạch đó theo công năng của gạch, ví dụ như gạch dùng cho lát nền hay ốp tường, trong nhà hay ngoài trời…
1.2.2. Quy trình sản xuất gạch ceramic
Quy trình sản xuất gạch ceramic gồm vavs công đoạn: chuẩn bị nguyên liệu; ép tạo hình viên gạch; sấy khô; tráng men; nung; phân loại và đóng gói sản phẩm.
– Chuẩn bị nguyên liệu: thành phần nguyên liệu cơ bản để sản xuất gạch men Ceramic gồm có: đất sét, bùn và đá. Các nguyên liệu sẽ được trộn theo một tỉ lệ xác định, đảm bảo độ ẩm thích hợp. Sau đó được nghiền cùng với nước và chất điện giải bằng máy trộn. Hỗn hợp sẽ được lọc qua sàng lọc tạp chất, sau đó được đưa vào bể nước để trộn lẫn với bùn. Tiếp theo, người ta sử dụng máy bơm cao áp bơm nước từ hồ vào một luồng hơi thông qua các bình xịt dưới áp suất xác định. Khi đó, bùn tiếp xúc với không khí nóng sẽ nhanh chóng được sấy khô và bám vào hỗn hợp nguyên liệu
– Ép tạo hình viên gạch: công đoạn này sẽ sử dụng máy ép thủy lực để tạo hình gạch ốp lát. Máy có khả năng ép được nhiều viên gạch cùng một kích cỡ một lúc với độ chính xác cao và độ nén rất chặt.
– Sấy khô: nguyên liệu sau khi được ép tạo hình trở thành gạch thô. Những viên gạch này được tự động chuyển đến khu vực phơi sấy. Gạch được sấy khô bằng nhiệt độ tăng dần, thời gian sấy gạch phụ thuộc vào độ ẩm của gạch thô và từng loại gạch khác nhau (gạch lát nền hay ốp tường).
– Tráng men: sau khi được sấy khô, những viên gạch được xếp trên những băng chuyền chạy dọc và lần lượt được tráng men với các mẫu trang trí luân phiên. Sau đó chuyển sang công đoạn tiếp theo là nung gạch.
– Nung gạch: gạch được nung ở nhiệt độ cao dao động trong khoảng 10500C – 12000C trong cùng một lò, các viên gạch được di chuyển liên tục bởi các con lăn quay.
– Phân loại và đóng gói sản phẩm: gạch men sau khi nung được đưa qua thanh lăn, đưa vào băng chuyền và phân loại tự động. Sau đó được đóng gói cẩn thận trong hộp, dán keo, in nhãn, bọc nilon và xếp lên xe nâng chuyển vào kho thành phẩm sẵn sàng bán ra thị trường.
Quá trình sản xuất gạch ceramic thường phát sinh nhiều các phế phẩm, đặc biệt là phế phẩm sau công đoạn sấy, tráng men và nung. Bên cạnh đó, tại công đoạn phân loại, đóng gói sản phẩm cũng có thể phát sinh các phế phẩm có thể sử dụng hoặc không thể sử dụng. Các phế phẩm sinh ra có thể được tái chế (phế phẩm sau công đoạn sấy) hoặc được phân loại, đưa ra các bãi chứa phế phẩm tập trung trước khi đưa đi xử lý hoặc đổ bỏ, chôn lấp.
1.2.3. Đặc điểm phế phẩm gạch ceramic
Phế phẩm gạch ceramic là các phể phẩm phát sinh trong quá trình sản xuất như đã trình bày, vì nhiều nguyên nhân khác nhau.
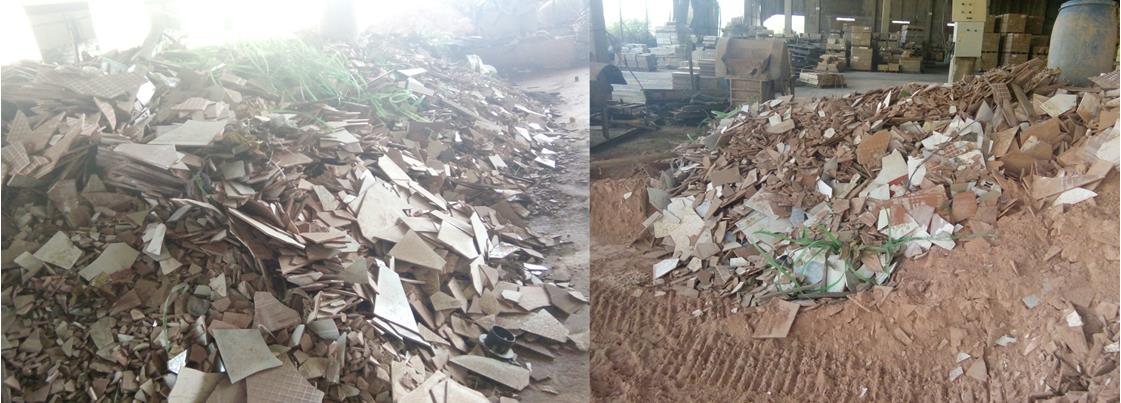
Hình 1.2. Phế phẩm của quá trình sản xuất gạch ceramic tại nhà máy
Một số nguyên nhân dẫn đến sự khuyết tật và tạo thành phế phẩm gạch ceramic:
– Nứt gạch: nứt gạch là một loại khuyết tật thường xuyên xuất hiện khi gạch men nung nhanh trong lò nung. Có thể phân loại các sản phẩm nứt: nứt ở giai đoạn nâng nhiệt; nứt ở giai đoạn hạ nhiệt.
Nứt ở giai đoạn nâng nhiệt: là do sản phẩm chưa được sứ hoá, vẫn xuất hiện trạng thái nguyên hạt. Đặc trưng nứt bề mặt nứt thô, miệng nứt hình răng cưa, do sau khi nứt vẫn còn nung ở nhiệt độ cao, vì vậy mà miệng nứt trơn tròn, trong khe nứt có thể dính men. Nứt ở giai đoạn nâng nhiệt xảy ra nhiều ở phần viền của xương, nhất là ở đoạn trước vùng tiền nung, giai đoạn sau khi bốc hơi, nguyên nhân chủ yếu là thành phần nước trong xương gạch vào lò tương đối cao mà đầu lò dài, nhiệt độ lại tăng quá gấp, tốc độ truyền nhiệt lớn hơn tốc độ truyền hơi nước hướng ra ngoài, bề mặt của xương gạch cứng hoá làm cho hơi nước bên trong không dễ thoát ra ngoài mà tạo thành nứt. Miệng vết nứt loại này tương đối to.
Vết nứt ở giai đoạn tăng nhiệt, ngoài yếu tố nung ra, vẫn còn hai loại thường gặp là nứt cứng và nứt phân tầng. Đặc trưng của nứt cứng là ban đầu vết nứt nhỏ như chân chim hoặc như con giun đất. Khuyết tật loại này chủ yếu là do hàm lượng nước trong bộtn liệu không đều, thao tác ép không đúng, làm cho mật độ xương gạch không đồng nhất, đến khi vào lò tăng nhiệt thì độ co ngót cũng không đồng nhất, tạo thành vết nứt.
Nứt gạch giai đoạn hạ nhiệt: vết nứt giai đoạn hạ nhiệt còn gọi là nứt gió hoặc nứt nguội xảy ra trong lò nung với tốc độ nung nhanh, khuyết tật này dễ xuất hiện.
Nứt cũng là khuyết tật thường xuyên hiện ở công đoạn sấy, bình thường là nứt biên và nứt trung tâm, mỗi một vị trí của lò sấy đều có chung một nhiệt độ và độ ẩm không khí tương đối. Nứt biên thường xuất hiện ở đoạn khu tiền sấy, nứt trung tâm thường xuất hiện ở đoạn sau khu tiền sấy.
– Biến dạng: đại đa số khuyết tật biến dạng bởi nung không đúng, nhiệt độ trong lò dương không đều, làm cho gạch ở bộ phận nhiệt độ cao có sự co ngót tương đối lớn hoặc mềm hoá tương đối mạnh, sinh ra biến dạng. Ngoài ra còn có các yếu tố khác có thể tạo ra thành khuyết tật biến dạng, ví dụ như: con lăn không bằng phẳng, truyền động, hiệu ứng máy không ổn định… dẫn đến biến dạng; phối liệu không đúng, khi ép gạch tạo hình mật độ không đều… Các loại khuyết tật biến dạng thường gặp như: bốn góc gạch bị vênh, bề mặt gạch bị cong, kích thước hai biên viên gạch không giống nhau.
– Lõi đen: nếu trong quá trình nung, phần vật chất cháy hết hoàn toàn thì trong xương gạch sẽ xuất hiện lõi đen, phần xương trắng sẽ xuất hiện vết đen xen một đường màu xanh vàng, phần xương đỏ thì lại xuất hiện màu một đường đen tro vàng. Đây là do các chất trong xương gạch và bột than không đủ ô xi tạo thành hiện tượng trở về trạng thái cũ. Cũng có khả năng vì giãn nở khí mà hình thành lỗ trong gạch men. Tất cả các yếu tố hạ thấp tính thoát khí mặt men… gây ra khuyết tật loại này.
– Khuyết điểm về mặt men: các khuyết tật như màu sắc kém; men không phẳng; rạn mặt men; co men.
1.2.4. Ảnh hưởng của phế thải gạch ceramic tới môi trường
Các phế phẩm gạch ceramic thường được xử lý bằng cách đem đi chôn lấp hoặc được mang đi nghiền nhỏ để tái chế làm vật liệu xây dựng. Các loại chất thải này là chất thải rắn vô cơ có tính trơ với môi trường, khó phân rã trong môi trường tự nhiên. Khi chôn lấp loại phế thải gạch ceramic chiếm khoảng không gian và diện tích lớn gây ảnh hưởng môi trường đất. Các bãi thải tại vị trí chôn lấp này không thể tái sử dụng nguôn tài nguyên đất, đặc biệt trong giai đoạn phát triển xã hội hiện nay khi quỹ đất ngày càng khan hiếm.
1.2.5.Tổng quan vê nghiên cứu sử dụng phế phẩm gạch ceramic trong sản xuất vật liệu xây dựng
Hiện nay trên thế giới việc tái chế các phế thải, rác thải để làm vật liệu xây dựng được rất nhiều quốc gia quan tâm. Đặc biệt đối với loại phế thải được làm từ đất sét như gạch, gốm sứ là các chất thải vô cơ có độ cứng nhất định thường được tái chế làm thành phần thay thế cát, đá dùng trong xây dựng. Các loại phế thải này được đưa vào nghiền và sàng lọc để được các cốt liệu có kích cỡ nhỏ như hạt cát cho đến lớn hơn như đá dăm. Các loại sản phẩm sau khi nghiền sẽ được tái chế tạo ra các sản phẩm như gạch xây, gạch ốp lát, hay chế tạo bê tông, hoặc làm dùng vật liệu hoàn thiện cho các công trình kiến trúc…
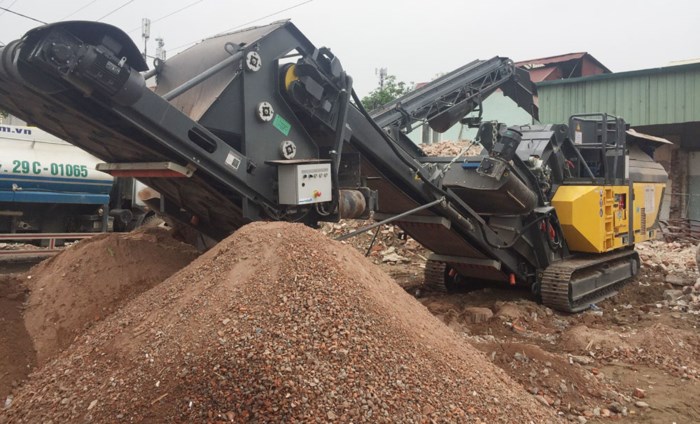
Hình 1.3. Dây chuyền nghiền phế thải xây dựng đầu tiên được triển khai tại Hà Nội
Phế thải ceramic có độ cứng nhỏ hơn của đá dăm dùng để chế tạo bê tông nhưng không quá nhỏ. Các chỉ tiêu kỹ thuật khác cũng tương đối tương đồng so với đá dăm. Việc tạo ra viên cốt liệu có kích thước với đá dăm sản xuất bê tông phụ thuộc nhiều vào công nghệ nghiền sàng được sử dụng. Phế phẩm của gạch ceramic là loại sản phẩm có tính mềm hơn đá nên có thể nghiền giống như đá với số lượng lớn. Do đó, có thể sử dụng cốt liệu tái chế từ phế phẩm ceramic để thay thế thành phần cốt liệu lớn trong sản xuất bê tông.
1.3. Kết luận chương
Cường độ chịu nén là một trong những chỉ tiêu quan trọng, đặc trưng cơ bản thể hiện khả năng chịu lực của bê tông. Cường độ của bê tông phụ thuộc vào nhiều yếu tố khác nhau như thành phần cấp phối, phụ gia và môi trường làm việc.
Ảnh hưởng của phế phẩm gạch ceramic đến chất lượng và cường độ bê tông là vấn đề cần quan tâm, khi sử dụng phế phẩm gạch ceramic để chế tạo bê tông vì thành phần chính của gạch chủ yếu là đất sét chiếm 70% và 30% bột đá được nung sấy ở nhiệt độ cao, tuy rất cứng nhưng độ cứng không thể bằng đá tự nhiên. Do đó, việc thay thế toàn bộ cốt liệu lớn bằng cốt liệu tái chế từ phế phẩm ceramic là không khả thi. Tuy nhiên, nếu thay thế cốt liệu lớn từ đá tự nhiên bằng cốt liệu tái chế từ phế phẩm ceramic với những tỉ lệ thay thế hợp lý hoàn toàn có tính khả thi, là giải pháp hợp lý giúp tiết kiệm nguồn vật liệu đá tự nhiên, giảm tác động đến môi trường… là vấn đề cần được nghiên cứu.
CHƯƠNG 2 – CƠ SỞ KHOA HỌC XÁC ĐỊNH CÁC CHỈ TIÊU CƠ LÝ CỦA BÊ TÔNG VÀ CÁC THÀNH PHẦN CẤP PHỐI
2.1. Các chỉ tiêu cơ lý của thành phần cấp phối bê tông
Các thành phần cấp phối của gạch xi măng không nung gồm: xi măng, cát, đá mạt, nước. Ngoài ra, còn có cốt liệu nhỏ tái chế từ phế thải xây dựng (gạch và vữa xây, trát).
2.1.1. Cát (cốt liệu nhỏ)
2.1.2. Đá dăm (cốt liệu lớn)
2.1.3. Xi măng
2.1.4. Nước
2.1.5. Phế thải gạch ceramic
Phế thải gạch ceramic được tái chế bằng cách nghiền, đập nhỏ sao cho có thể dùng để thay thế một phần đá dăm trong cấp phối, do đó yêu cầu chất lượng theo yêu cầu chất lượng của đá dăm và phù hợp với TCVN 7570:2006 [12].
2.2. Phương pháp xác định cường độ chịu nén của bê tông
2.2.1. Phương pháp xác định cường độ bê tông
2.2.1.1. Thiết bị thử
2.2.1.2. Chuẩn bị mẫu thử
2.2.1.3. Tiến hành thử
2.2.1.4. Tính kết quả
2.2.2. Phương pháp xác định thời gian đông kết
F:\DỮ LIỆU COP CỦA CHỊ YẾN\DAI HOC DA NANG\LY LUAN VA PHUONG PHAP DẠY HOC VAT LY\XAY DUNG CONG TRINH DD&DN\PHAM VIET HAI
Nghiên cứu tận dụng phế liệu từ sản xuất gạch ceramic để chế tạo bê tông


