
Nghiên cứu tận dụng phế liệu từ sản xuất gạch ceramic để chế tạo bê tông
Hiện nay, bê tông vẫn là loại vật liệu phổ biến cho các công trình từ thấp tầng đến cao tầng trên toàn thế giới. Thành phần chính của hỗn hợp bê tông bao gồm: Cốt liệu lớn (đá dăm,sỏi), cốt liệu nhỏ (cát tự nhiên) và chất kết dính(xi măng + nước, phụ gia…). Cường độ của cốt liệu và tỉ lệ phối trộn và quy trình chế tạo là những yếu tố then chốt quyết định cường độ của bê tông. Các thành phần chính của bê tông chủ yếu được khai thác trực tiếp từ tự nhiên nên tài nguyên ngày càng cạn kiệt không đủ đáp ứng nhu cầu phát triển xã hội.
Mặt khác, các phế liệu của sản phẩm gạch ốp lát trong quá trình sản xuất của các nhà máy sản xuất gạch men gốm sứ vì nhiều lí do khác nhau được thải ra môi trường và chủ yếu được xử lý bằng cách chôn lấp. Nhưng khác với hầu hết các chất thải rắn, sản phẩm gạch men, gốm sứ rất trơ với môi trường, thời gian phân hủy của chúng có thể tới một triệu năm. Do vậy, loại phế thải này chiếm diện tích đất rất lớn, ảnh hưởng đến môi trường. Theo khảo sát đánh giá, chỉ riêng Công ty Cổ phần Gạch men Anh Em DIC, tại huyện Núi Thành, tỉnh Quảng Nam với sản lượng mỗi năm là 5 triệu m2 gạch ceramic thì tỉ lệ phế liệu từ sản phẩm không thể sử dụng đến 2%, tương đương với khoảng 100.000 m2, khoảng 1000 m3 phế liệu. Đây thực sự nguồn chất thải rắn rất lớn nếu kể đến hàng chục công ty, nhà máy sản xuất gạch men trên địa bàn các tỉnh miền Trung, đặc biệt là ở Quảng Nam và Đà Nẵng. Đây cũng là vấn đề đau đầu đối với chính các đơn vị sản xuất và cơ quản lí nhà nước về môi trường: làm cách nào để xử lí hay sử dụng hiệu quả nguồn phế liệu phế thải rắn này.
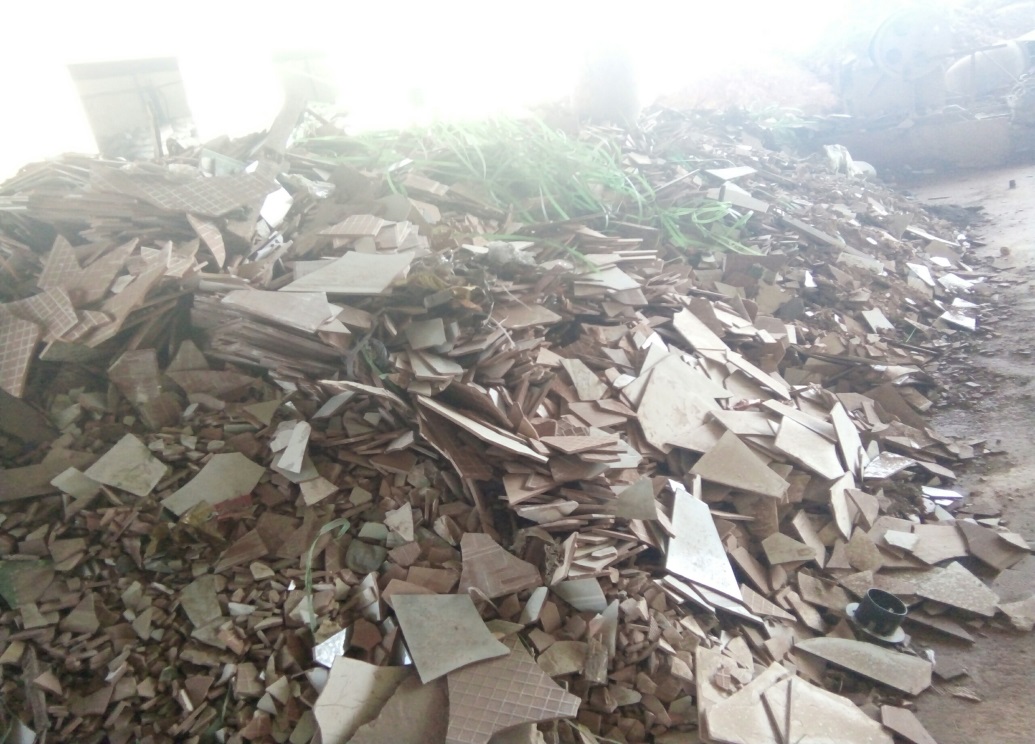
Hình 1. Phế liệu từ sản phẩm gạch ceramic từ nhà máy sản xuất
Gạch ceramic dùng để ốp, lát là sản phẩm có nguồn gốc từ hỗn hợp đất sét, cát, và các chất liệu tự nhiên khác … sau khi xử lý đúng quy trình và nung thành phẩm thì có độ cứng và độ bền rất cao. Loại phế liệu của gạch sau khi được đập nhỏ có kích thước đường kính tương tự đá 1÷2cm, bề dày cốt liệu mỏng hơn so với đá dăm, nên có thể tái sử dụng trong xây dựng để thay thế hoàn toàn hoặc một phần đá dăm trong việc chế tạo bê tông và rất nhiều những ứng dụng khác trong lĩnh vực xây dựng.
Đề tài “Nghiên cứu tận dụng phế liệu từ sản xuất gạch ceramic để chế tạo bê tông” sẽ tiến hành các thí nghiệm nhằm xác định cường độ chịu nén và một số tính chất cơ lí của bê tông được sản xuất từ các thành phần cấp phối theo quy định với việc thay thế đá dăm bằng gạch tái chế phế liệu của sản phẩm gạch ceramic có kích thước, thành phần hạt tương tự nhằm đánh giá khả năng sử dụng loại vật liệu tái chế này để sản xuất bê tông. Đề tài hướng đến triển vọng và mở ra hướng nghiên cứu trong việc sử dụng phế liệu tái chế từ quá trình sản xuất gạch ceramic để sản xuất bê tông thay thế cho đá dăm đang dần khan hiếm và hạn chế khai thác, giúp bảo vệ môi trường. Do đó, đề tài có ý nghĩa khoa học và thực tiễn, có tính thời sự cao.
Nghiên cứu sự phát triển cường độ chịu nén của bê tông sử dụng đá tái chế từ phế liệu của sản phẩm gạch ceramic thành phẩm thay thế một phần đá dăm theo những tỷ lệ thích hợp trong thành phần cấp phối.
3. Đối tượng và phạm vi nghiên cứu
Đối tượng nghiên cứu: Cường độ chịu nén của bê tông
Phạm vi nghiên cứu: Bê tông cấp bền B20, sử dụng đá tái chế từ phế liệu của sản phẩm gạch ceramic thành phẩm của nhà máy Gạch men Anh Em DIC thay thế một phần đá dăm theo những tỷ lệ 10, 15, 20% trong thành phần cấp phối. Nghiên cứu thực hiện trong các điều kiện của phòng thí nghiệm.
– Nghiên cứu lí thuyết.
– Khảo sát thực nghiệm.
– Tổng hợp, phân tích rút ra kết luận.
5. Ý nghĩa khoa học và thực tiển của đề tài
Nghiên cứu lý thuyết và kết hợp với thí nghiệm để tiến hành xác định các chỉ tiêu cơ lý và cường độ chịu nén của bê tông sử dụng đá tái chế từ phế liệu của sản phẩm gạch ceramic.
So sánh cường độ chịu nén và đánh giá khả năng thay thế và xác định tỉ lệ thay thế thích hợp để chế tạo bê tông B20 nhằm giải quyết vấn đề về cạn kiệt tài nguyên đá dăm và ảnh hưởng của phế thải từ các sản phẩm gạch ceramic tới môi trường.
I. Phần mục lục
II. Phần mở đầu
III. Phần nội dung
Chương 1: Tổng quan về bê tông và phế liệu gạch ceramic
Chương 2: Cơ sở khoa học xác định các đặc trưng cơ lí của bê tông
Chương 3: Thực nghiệm xác định cường độ chịu nén của bê tông thay thế đá dăm bằng đá tái chế từ phế liệu gạch ceramic.
IV. Phần kết luận, kiến nghị
V. Tài liệu tham khảo
TỔNG QUAN VỀ BÊ TÔNG VÀ SẢN PHẨM GẠCH CERAMIC – NGHIÊN CỨU SỬ DỤNG PHẾ PHẨM GẠCH CERAMIC ĐỂ SẢN XUẤT VẬT LIỆU XÂY DỰNG
1.1.1. Định nghĩa và phân loại bê tông.
Bê tông là một loại vật liệu nhân tạo được chế tạo từ các vật liệu rời và chất kết dính, nước và có thể thêm phụ gia. Vật liệu rời gồm 2 loại: cốt liệu bé (cát tự nhiên) và cốt liệu lớn (đá dăm, sỏi). Chất kết dính là xi măng trộn với nước hoặc các chất dẻo khác. Phụ gia nhằm cải thiện một số tính chất cơ lý của bê tông trong lúc thi công cũng như trong quá trình sử dụng. Có nhiều loại phụ gia như phụ gia nâng cao độ dẻo của hỗn hợp bê tông, tăng nhanh hoặc kéo dài thời gian đông kết của bê tông, nâng cao cường độ của bê tông trong thời gian đầu, chống thấm…
Sự hình thành nên bê tông là quá trình thủy hóa của xi măng với nước, phụ gia tạo thành chất kết dính kết hợp với các hạt cốt liệu lớn,bé được trộn đều và sẽ dần đông cứng tạo nên một hỗn hợp gọi là bê tông.
* Bê tông được phân loại theo các cách sau đây:
- Theo cấu trúc: bê tông đặc chắc, bê tông có lỗ rỗng (dùng ít cát), bê tông tổ ong, bê tông xốp.
- Theo dung lượng: bê tông nặng (γ = 2200 † 2500 kG/m3 ); bê tông nặng cốt liệu bé (γ = 1800 † 2200 kG/m3 ); bê tông nhẹ (γ < 1800 kG/m3 ); bê tông đặc biệt nặng (γ> 2500 kG/m3 ).
- Theo chất kết dính: bê tông xi măng, bê tông nhựa, bê tông chất dẻo, bê tông thạch cao, bê tông xỉ, bê tông sillicat.
- Theo phạm vi sử dụng: bê tông làm kết cấu chịu lực, bê tông chịu nóng, bê tông cách nhiệt, bê tông chống xâm thực v.v…
- Theo thành phần hạt: bê tông thông thường, bê tông cốt liệu bé, bê tông chèn đá hộc…
1.1.2. Các thành phần cấp phối chế tạo bê tông.
1.1.2.1. Cốt liệu lớn
Cốt liệu lớn là hỗn hợp đá dăm hoặc sỏi có kích thước từ 5 mm đến 70 mm. Cấu tạo đá (sỏi) là một tổ hợp có quy luật của cá loại khoáng vật, có thể là một thể địa chất có lịch sữ hình thành riêng biệt. Chúng được khai thác từ tự nhiên bằng nhiều phương pháp như: khai thác trực tiếp từ sông, suối (đối với sỏi) và nổ mìn, nghiền, đập từ các mỏ đá (đối với đá dăm).
Đặc điểm đặc trưng loại cốt liệu này là có cường độ chịu nén cao và bền vững trong môi trường. Lọa cốt liệu này có giá thành thấp và dễ dàng tìm thấy ở nhiều địa phương.
Cốt liệu nhỏ là cát có kích thước từ 0,14 mm đến 5 mm. Thành phần phổ biến nhất của cát tại các sông, suối là silica (điôxít silic hay SiO2), thường ở dạng thạch anh. Cát được hình thành do quá trình bào mòn, hoặc vỡ vụn của đá trong tự nhiên.
Đặc điểm đặc trưng loại cốt liệu này là chất với độ trơ về mặt hóa học cũng như có độ cứng đáng kể, nên có khả năng chống phong hóa khá tốt
1.1.2.3. Chất kết dính
Chất kết dính của bê tông là xi măng một loại chất dính thủy lực được tạo thành bằng cách nghiền mịn clinker, thạch cao thiên nhiên và phụ gia. Khi tiếp xúc với nước thì xảy ra các phản ứng thủy hóa và tạo thành một dạng hồ gọi là hồ xi măng. Tiếp đó, do sự hình thành của các sản phẩm thủy hóa, hồ xi măng bắt đầu quá trình ninh kết sau đó là quá trình hóa cứng để cuối cùng nhận được một dạng vật liệu có cường độ và độ ổn định nhất định
Trong bê tông các hạt cốt liệu được kết dính lại với nhau là do quá trình thủy hóa giữa xi măng và nước. Tỉ lệ này là yếu tố quan trọng quyết định cường độ của bê tông.
1.1.2.4. Nước và phụ gia
Nước là thành phần giúp cho quá trình thủy hóa xi măng cũng như tạo ra độ lưu động của hỗn hợp bê tông.
Phụ gia là chất nhân tạo được tạo ra để thêm vào hỗn hợp bê tông làm tăng hoặc giảm một vài tính chất cơ lý của bê tông. Các loại phụ gia thường được sữ dụng nhiều trong việc chế tạo bê tông là: phụ gia làm ninh kết nhanh và phụ gia lam gia tăng cường độ bê tông.Ngoài ra còn có các phụ gia khác như:phụ gia dẻo,phụ gia tăng độ sụt, phụ gia tăng khả năng chống thấm bê tông.
1.1.3.1. Mác bê tông theo cường độ chịu nén
Theo tiêu chuẩn TCVN 5574 – 2012. Mác bê tông, kí hiệu bằng chữ M, là con số lấy bằng cường độ trung bình của mẫu thử chuẩn, tính theo đơn vị kG/cm2. Mẫu thử chuẩn là khối vuông cạnh a = 150mm, tuổi 28 ngày, được dưỡng hộ và thí nghiệm theo điều kiện chuẩn t0= 27± 20 C, độ ẩm không nhỏ hơn 95%.
Theo TCVN 5574 – 2012 có các mác M50; M75; M100; M150; M200; M250; M300; M350; M400; M450; M500; M600.
Cường độ chịu nén của bê tông là khả năng chịu ứng suất nén của mẫu bê tông. Mẫu có thể chế tạo bằng các cách khác nhau: lấy hỗn hợp bê tông đã được nhào trộn để đúc mẫu hoặc dùng thiết bị chuyên dùng khoan lấy mẫu từ kết cấu có sẵn.
Bê tông thông thường có R= 5÷30 Mpa. Bê tông có R> 40Mpa là loại cường độ cao. Hiện nay, người ta đã chế tạo được các loại bê tông đặc biệt có R≥ 80Mpa.
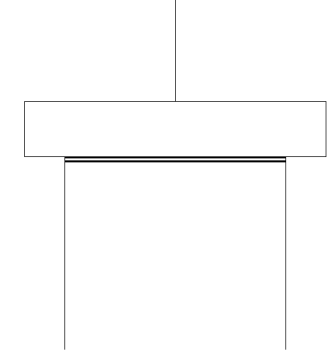
Khi bị nén, ngoài biến dạng co ngắn theo phương tác dụng lực, bê tông còn bị nở ngang. Thông thường chính sự nở ngang quá mức làm cho bê tông bị nứt và bị phá vỡ. Nếu hạn chế được mức độ nở ngang của bê tông có thể làm tăng khả năng chịu nén của nó. Trong thí nghiệm nếu không bôi trơn mặt tiếp xúc giữa mẫu thử và bàn nén thì tại đó sẽ xuất hiện lực ma sát có tác dụng cản trở sự nở ngang, kết quả mẫu bị phá hoại theo hình tháp đối đỉnh như hình 1.1. Nếu bôi trơn mặt tiếp xúc để bê tông tự do nở ngang thì khi biến dạng ngang quá mức trong mẫu sẽ xuất hiện các vết nứt dọc và sự phá hoại xảy ra như trên hình 1.1c. Cường độ của mẫu được bôi trơn thấp hơn cường độ của mẫu khối vuông có ma sát.





a) b) c)
Hình 1.1. Sự phá hoại mẫu thử khối vuông
- – mẫu; 3 – ma sát; 5 – hình tháp phá hoại
- – bàn máy nén; 4 – bê tông bị ép vụn;
6 – vết nứt dọc trong mẫu
Vì ma sát làm cản trở biến dạng ngang mà với mẫu khối khi tăng cạnh a thì R giảm và cường độ của mẫu hình trụ thấp hơn cường độ của mẫu khối vuông.
1.1.3.2. Mác bê tông theo cường độ chịu kéo.
Ký hiệu: K (kG/cm2). K được lấy theo cường độ chịu kéo của mẫu thử tiêu chuẩn.
Bê tông nặng: K10, K15, K20, K25, K30, K40.
Bê tông nhẹ: K10, K15, K20, K25, K30.
Cường độ chịu kéo của bê tông khống chế vết nứt và ảnh hưởng đến các tính chất khác của bê tông như: độ cứng, khả năng dính bám với cốt thép, độ bền. Cường độ chịu kéo còn liên quan đến ứng xử của bê tông dưới tác dụng của lực cắt. Thông thường cường độ chịu uốn bằng khoảng 10-20% cường độ chịu nén của bê tông, tùy thuộc vào kích thước, hình dạng của các loại cốt liệu. Tuy nhiên việc xác định mối quan hệ giữa cường độ chịu uốn và cường độ chịu nén của bê tông một cách chính xác nhất là thông qua việc thực hiện thí nghiệm mẫu.
Bê tông có cường độ cao thì cường độ chịu kéo cũng cao hơn. Tất cả các thử nghiệm mẫu đều xác nhận điều đó từ 30 – 60% tuỳ theo thành phần của bê tông cường độ cao. Việc cải thiện chất lượng của vùng chuyển tiếp giữa hồ xi măng và cốt liệu có thể đóng vai trò quan trọng trong việc gia tăng này. Tuy nhiên đối với cường độ chịu kéo của bê tông cường độ cao tăng chậm hơn so với tốc độ tăng cường độ chịu nén.

1.1.3.3. Tương quan giữa M và B
Tiêu chuẩn Việt Nam TCVN 5574– 2012, khái niệm cấp độ bền chịu nén của bê tông, ký hiệu là B, là giá trị trung bình thống kê của cường độ chịu nén tức thời, tính bằng đơn vị Mpa, với xác xuất đảm bảo không dưới 95% xác định trên các mẫu lập phương kích thước tiêu chuẩn (150x150x150) mm được chế tạo, dưỡng hộ trong điều kiện tiêu chuẩn và thí nghiệm ở tuổi 28 ngày.
Theo tiêu chuẩn TCVN 5574 – 2012, bê tông có các cấp độ bền B3.5; B5; B7.5; B10; B12.5; B15; B20; B25; B30; B35; B40; B45; B50; B55; B60.
Như vậy tương quan giữa mac bê tông M và cấp độ bền B của cùng một loại bê tông thể hiện bằng biểu thức sau:
B = α . β. M
Trong đó: α – hệ số đổi đơn vị từ kG/cm2 sang (MPa; N/mm2), lấy α = 0,1;
β – hệ số chuyển đổi từ cường độ trung bình sang cường độ đặc trưng, với xác suất đảm bảo 95%; β = (1-Sυ) = 0,778.
Bảng quy đổi mác bê tông (M) tương ứng với cấp độ bền (B) đến M300 (B22,5) theo TCVN 5574-2012 thể hiện ở bảng 1.1
Bảng 1.1. Bảng quy đổi mác bê tông (M) tương ứng với cấp độ bền (B)
| Cấp độ bền (B) | Cường độ chịu nén (Mpa) | Mác bê tông (M) |
| B3.5 | 4.50 | 50 |
| B5 | 6.42 | 75 |
| B7.5 | 9.63 | 100 |
| B10 | 12.84 | |
| B12.5 | 16.05 | 150 |
| B15 | 19.27 | 200 |
| B20 | 25.69 | 250 |
| B22.5 | 28.90 | 300 |
1.1.4. Các tính chất đặc trưng của bê tông
1.1.4.1. Mô đun đàn hồi
Khi tính toán biến dạng đàn hồi tuyến tính của kết cấu bê tông đều phải chọn một giá trị của mô đun đàn hồi. Như vậy, mô đun đàn hồi chính là một đặc tính chỉ dẫn trực tiếp về độ cứng của kết cấu bê tông. Mô đun đàn hồi lớn thì độ cứng kết cấu lớn và kết cấu càng ít bị biến dạng. Với kết cấu dầm khi sử dụng bê tông cường độ cao và bê tông chất lượng cao có thể giảm được độ võng. Mô đun đàn hồi của bê tông cường độ cao lớn hơn so với bê tông thường, tuy nhiên, mô đun đàn hồi chịu kéo tăng yếu hơn. Mô đun đàn hồi của bê tông chịu ảnh hưởng lớn của các vật liệu thành phần và tỷ lệ phối hợp các vật liệu.
Trong các nhân tố của cốt liệu ảnh hưởng tới mô đun đàn hồi của bê tông thì lỗ rỗng dường như là nhân tố quan trọng nhất bởi vì lỗ rỗng của cốt liệu quyết định sự rắn chắc của nó. Cốt liệu có độ chặt cao sẽ có mô đun đàn hồi cao. Nói chung đối với bê tông sử dụng cốt liệu có mô đun đàn hồi cao thì sự ảnh hưởng của nó tới mô đun đàn hồi của bê tông là đáng kể hơn cả.
Các nhân tố khác của cốt liệu ảnh hưởng tới mô đun đàn hồi của bê tông là: kích thước hạt max, hình dáng, cấu trúc bề mặt, cấp phối hạt, và mô đun đàn hồi của đá gốc. Chúng có thể ảnh hưởng tới những vết nứt vi mô ở khu vực chuyển tiếp và vì vậy ảnh hưởng tới hình dạng của đường cong biến dạng – ứng suất.
1.1.4.2. Khả năng chịu nhiệt.
Khả năng bảo tồn các tính chất cơ lý của mình dưới tác dụng ở nhiệt độ cao và trong một thời giai nhất định đặc trưng cho khả năng chịu nhiệt của bê tông. Các đặc tính về nhiệt của bê tông cường độ cao nằm trong phạm vi đúng đối với bê tông có cường độ thấp. Các đại lượng đo được là nhiệt lượng riêng, tính dẫn nhiệt, độ dẫn nhiệt, hệ số giãn nở nhiệt, hệ số khuyếch tán.
Các thí nghiệm gần đây cho thấy rằng tốc độ giảm cường độ của bê tông cường độ cao và bê tông chất lượng cao nhanh hơn so với bê tông thường. Tính ổn định thể tích ở nhiệt độ cao cũng kém hơn. Bê tông cường độ cao thường dễ bị nứt và phá hủy do nhiệt độ cao nhanh hơn bê tông thường
Bê tông chịu nhiệt được chế tạo từ chất kết dính và cốt liệu chịu nhiệt.Với chức năng là chất kết dính trong bê tông chịu nhiệt người ta thường dùng xi măng pooclang, xỉ, xi măng alumin và thủy tinh lỏng. Để cải thiện cấu trúc của đá xi măng và duy trì cường độ người ta cho phụ gia khoáng vào chất kết dính.
1.1.4.3. Tính co ngót
Co ngót của bê tông là sự giảm thể tích dưới nhiệt độ không đổi do mất độ ẩm sau khi bê tông đã đông cứng. Sự thay đổi thể tích theo thời gian này phụ thuộc vào hàm lượng nước của bê tông tươi, vào loại xi măng và cốt liệu được sử dụng, vào điều kiện môi trường (nhiệt độ, độ ẩm v à tốc độ gió) tại thời điểm đổ bê tông, vào quá trình bảo dưỡng, vào khối lượng cốt thép và vào tỉ số giữa thể tích và diện tích bề mặt cấu kiện. Hai chỉ tiêu nội tại kiểm soát các biến dạng tự do co ngót của bê tông: nhiệt độ và hàm lượng nước tự do.
Ta biết rằng nhiệt độ bê tông có thể biến đổi theo thời gian, hoặc do thủy hóa (các phản ứng thường tỏa nhiệt và đóng vai trò là nguồn gây nhiệt nội tại), hoặc do trao đổi nhiệt với phần còn lại của cấu kiện hay môi trường. Sự biến đổi nhiệt độ này dẫn đến các biến dạng tự do tỉ lệ với chúng theo một hệ số quen thuộc (hệ số giãn nỡ nhiệt, giảm dần khi tăng phản ứng thủy hóa).
Cũng như vậy, hàm lượng nước tự do có thể thay đổi bên trong do thủy hoá mất một phần nước, hay bên ngoài do biến đổi độ ẩm. Cũng như vậy, một hằng số vật lý (hệ số giảm nước) cho phép tính toán biến dạng tự do liên quan. Ở tỉ lệ cấu trúc vi mô, lý thuyết mao dẫn cho phép hiểu được làm thế nào sự lấp đầy một phần của nước trong môi trường rỗng với độ phân bố rộng có thể dẫn tới một trạng thái nội ứng suất. Từ ái lực của nước với bề mặt rắn (hấp phụ), các lỗ rỗng nhỏ nhất được lấp đầy trước tiên. Do đó, với một lượng nước cho trước, tồn tại một kích thước lỗ rỗng giới hạn, mà vượt qua đó các khoang rỗng không bão hòa. Bên trong mỗi khoang, bề mặt phân chia pha lỏng và khí chịu kéo tức thời và ứng suất càng lớn khi độ cong càng lớn, tương ứng với lỗ rỗng nhỏ. Cũng như vậy, khi lượng nước tự do giảm, kích thước lỗ rỗng, liên quan tới sức căng mao quản, cũng giảm, và kết quả vĩ mô của hiện tượng (co cấu trúc rắn dưới ảnh hưởng của một loại “tiền ứng suất ẩm”) tăng. Ứng xử của hệ thay đổi phụ thuộc không chỉ vào sự phân bố kích thước lỗ rỗng mà còn vào khả năng biến dạng tổng thể, liên quan tới độ rỗng tổng cộng. Do sự thiếu hụt thể tích của phản ứng thủy hóa, vữa xi măng trở thành một cấu trúc ba pha (rắn – lỏng – khí) trong suốt quá trình thủy hóa.
Có thể chia co ngót thành 3 giai đoạn sau: Trước khi ninh kết- co ngót dẻo; trong khi ninh kết và rắn chắc – các hiện tượng nhiệt và co ngót nội tại; ở tuổi muộn – co ngót do mất nước.
Chính sự co ngót do khô là đáng quan tâm và lo lắng. Đó là sự co ngót của một mẫu được tháo khuôn ở 24 giờ sau khi được làm khô ở trong phòng với độ ẩm tương đối 50±10% và nhiệt độ 20±10C được khống chế. Độ co ngót do khô được lấy một cách quy ước bằng hiệu số giữa độ co tổng cộng và độ co của cùng một mẫu không bị mất nước chút nào.
Trong khi độ co ngót nôi sinh cuối cùng gần gấp đôi, độ co khô giảm đi, vật liệu chỉ bao gồm rất ít nước tự do sau khi thuỷ hoá. Chú ý đến những động học đặc biệt nhanh của độ co của bê tông bê tông, nó có thể tạo ra các sai số trong trường hợp so sánh trên các thí nghiệm ngắn ngày. Từ khi bê tông rắn chắc (đông đặc lại ), sự co bê tông được hiểu là sự tự nhiên của vật liệu mà chưa chịu tải. Có hai loại co:
– Sự co nội sinh hay co do khô tự nhiên, gây ra do việc bê tông cứng dần lên.
– Sự co do sự sấy khô, gây ra do sự trao đổi nước giữa chất liệu trong bê tông và môi trường bên ngoài. Chú ý rằng, độ co do bị sấy khô này có thể là số âm ( trong trường hợp này bê tông bị phồng lên ).
Như vậy, tổng độ co là phép cộng của hai loại độ co nói trên.
Trong trường hợp các khối bê tông đặc, nhiệt cũng có thể ảnh hưởng đáng kể đến độ co nội sinh hay độ co do khô.
1.1.4.4. Ăn mòn hóa học.
Bê tông la vật liệu có cường độ cao, khả năng bền vững trong môi trường nhưng sau một thời gia sữ dụng bê tông thường bị ăn mòn. Sự ăn mòn này chủ yếu là do sự tác dụng của chất khí và chất lỏng lên các bộ phận cấu thành của xi măng đã rắn chắc.
Nguyên nhân sự ăn mòn là do sự phân rã các thành phần đá xi măng sự hòa tan và rửa trôi hyđroxit canxi, sự tạo thành các muối hòa tao và các thành phần khác của đá xi măng tác dụng với các chất xâm thực và rửa trôi các muối đó (ăn mòn axit,ăn mòn magiezit), và sự hình thành những liên kết mới trong các lỗ rỗng có thể tích lớn hơn thể tích các chất tham gia phản rứng tạo ra các phản ứng gây nứt bê tông (nư mòn sunphoaluminat).
Độ sụt, kí hiệu là SN (cm), là độ lưu động của vữa bê tông, dùng để đánh giá khả năng dễ chảy của hỗn hợp bê tông dưới tác dụng của trọng lượng bản thân hoặc rung động.
Độ sụt được xác định theo TCVN 3105-1993 hoặc ASTM C143-90A.
Dụng cụ đo là hình nón cụt của Abrams, gọi là côn Abrams, có kích thước 203x102x305 mm, đáy và miệng hở. Que đầm hình tròn có đường kính bằng 16mm dài 600mm. Độ sụt bằng 305 trừ đi chiều cao của bê tông tươi.
Căn cứ vào độ sụt chia bê tông làm 3 loại:
Loại cứng, SN <1.3 cm
Loại dẻo, SN < 8 cm
Siêu dẻo, SN=10–22 cm.
Ở giai đoạn ban đầu của vật liệu bê tông (giai đoạn có thể thi công được), vật liệu bê tông có dạng vữa lỏng, nên rất dễ chứa đựng, vận chuyển, và đặc biệt là dễ đổ vào thiết bị tạo khuôn. Tính linh động của vữa bê tông lỏng đảm bảo cho việc rót bê tông vào khuôn được dễ dàng. Đặc tính linh động của vữa bê tông được đo lường thông qua chỉ tiêu độ sụt của vữa trước khi đổ bê tông. Hình dạng của khối vật liệu bê tông có thể thay đổi theo hình dạng của thiết bị dùng để chứa đựng và tạo hình cho bê tông, còn gọi là khuôn đúc bê tông. Độ sụt của vữa bê tông đảm bảo cho vữa bê tông có thể chảy đến mọi vị trí bên trong khuôn đúc bê tông, dễ dàng dịch chuyển khi đầm.
Sự thay đổi độ sụt biểu thị sự thay đổi trong tỷ lệ thành phần hỗn hợp bê tông và tỷ lệ các thành phần trong hỗn hợp sau đó được điều chỉnh để đảm bảo mẻ trộn bê tông tính nhất quán. Tính đồng nhất này đảm bảo nâng cao chất lượng và tính toàn vẹn.
1.1.4.6. Tính thấm của bê tông
Tính thấm của bê tông là sự di chuyển của nước qua các lỗ rỗng nhỏ trong bê tông, dưới áp lực thuỷ tĩnh, nước có thể thấm qua những lỗ rỗng mao quản.
Đối với các công trình có yêu cầu về độ chống thấm nước thì cần phải xác định độ chống thấm theo áp lực thuỷ tĩnh thực dụng. Căn cứ vào chỉ tiêu này chia bê tông thành các loại mác chống thấm: CT-2, CT-4, CT-6, CT-8, CT-10, CT-12 (hoặc B2, B4, B6, B8, B10, B12).
Tính chống thấm của bê tông được xác định theo TCVN 3116:1993[10]. Để kiểm tra mức độ chống thấm của bê tông cần chuẩn bị 6 mẫu thí nghiệm hình trụ d = h = 150 mm. Sau khi lắp các mẫu vào thiết bị thí nghiệm (hình 1 -6 ) sẽ bơm nước tạo áp lực tăng dần từng cấp, mỗi cấp 2 daN/cm2. Thời gian giữ mẫu ở mỗi cấp áp lực nước là 16 giờ. Tiến hành tăng áp tới khi thấy trên bề mặt viên mẫu nào xuất hiện nước thấm qua thì khoá van và ngừng thử viên mẫu đó. Sau đó tiếp tục thử các mẫu còn lại.
Độ chống thấm nước của bê tông được xác định bằng áp lực nước tối đa (atm) mà ở áp lực đó có 4 trong 6 mẫu thử chưa bị nước thấm qua
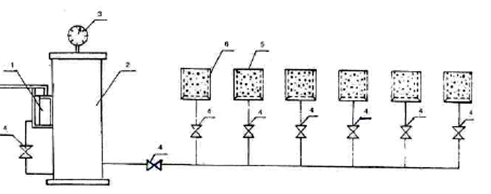
Hình 1.2. Thiết bị xác định tính thấm nước của bê tông.
1. Bơm
2. Thùng đẳng áp
3. Đồng hồ áp lực
4. Van chịu áp lực
5. Mẫu thử
6. Áo mẫu
Thực tế, nước chỉ thấm qua những lỗ rỗng có đường kính lớn hơn 1μm, vì màng nước hấp phụ trong các mao quản đã có chiều dày đến 0,5μm gây ảnh hưởng xấu đến công trình xây dựng như:
Nó có thể coi là một nguyên nhân của ăn mòn bê tông khi tiếp xúc với môi trường nước có tính chất ăn mòn (nước mềm, nước khoáng, nước biển, nước thải sinh hoạt và công nghiệp chứa các tác nhân ăn mòn). Nước thấm vào bê tông, phá hoại bê tông từ trong ra ngoài và gây ăn mòn cốt thép rất nguy hiểm, như vậy tính chống thấm liên quan với tính bền vững của bê tông và tính ổn định của công trình bê tông cốt thép.
Nếu thấm nhiều sẽ làm mất nước trong hồ chứa, kênh mương, bể nước.
Gây thấm dột mái nhà, khu vệ sinh khi trời mưa, nước đọng khi sử dụng.
Dưới tác động của nước có khả năng xuyên thấm thì các công trình hay các kết cấu bê tông bình thường không thể đạt được độ chống thấm cao. Trong quá trình trộn bê tông luôn cần một lượng nước để tạo ra tính công tác. Khi quá trình thủy hóa kết thúc, dưới tác động của các yếu tố bên ngoài: Nắng, gió …, nước dư sẽ bay hơi thì các lỗ hổng mà nó để lại làm cho bê tông bị thấm ướt.
Việc khống chế tỉ lệ X/N không vượt quá tỉ lệ tối đa và lượng xi măng không ít hơn lượng xi măng tối thiểu là một yếu tố để đảm bảo bê tông có khả năng chống thấm theo yêu cầu.
Tính chống thấm của bê tông được xác định theo TCVN 3116:1993
1.1.5. Sự hình thành và phát triển cường độ bê tông theo thời gian.
Tuổi của bê tông là thời gian t (tính bằng ngày) kể từ khi chế tạo đến khi thí nghiệm mẫu. Kết quả thí nghiệm cho biết quan hệ giữa R và t của bê tông dưỡng hộ trong điều kiện bình thường thể hiện trên hình 2.5. Trong quá trình khô cứng cường độ tăng dần lên, thời gian đầu tăng nhanh, sau tăng chậm dần. Với bê tông dùng xi măng Pooclăng chế tạo và bảo dưỡng bình thường cường độ tăng nhanh trong 28 ngày đầu.
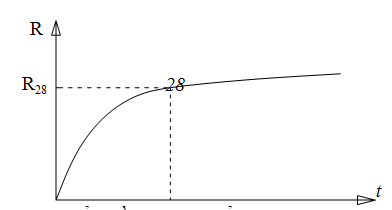
Hình 1.3. Biểu đồ sự phát triển cường độ bê tông theo thời gian.
Để biểu diễn sự tăng R theo t có thể dùng công thức thực nghiệm của B.G. Xkramtaep theo quy luật logarit, dùng được khi t = 7 ÷ 300 ngày.
R = 0.7R28 lg t
Công thức viện nghiên cứu bê tông Mỹ ACI:
R = R28.
a, b: hệ số phụ thuộc vào loại xi măng.
Thông thường a= 4; b= 0,85, với xi măng đông cứng nhanh a= 2,3; b= 0,92
Nếu dùng xi măng pudơlan thời gian tăng Rbđ là 90 ngày.
Trong môi trường thuận lợi (nhiệt độ dương, độ ẩm cao) sự tăng cường độ có thể kéo dài trong nhiều năm còn trong điều kiện khô hanh hoặc nhiệt độ thấp sự tăng cường độ trong thời gian sau này là không đáng kể.
Dùng hơi nước nóng để bảo dưỡng bê tông cũng như dùng phụ gia tăng cường độ có thể làm cường độ tăng rất nhanh trong thời gian vài ngày đầu nhưng sẽ làm cho bê tông giòn hơn và có cường độ cuối cùng (sau vài năm) thấp hơn so với bê tông được bảo dưỡng trong điều kiện tự nhiên và không dùng phụ gia.
1.1.6. Các yếu tố ảnh hưởng đến quá trình hình thành và phát triển cường độ cũng như các tính chất cơ lý của bê tông
Thành phần và cách chế tạo bê tông:
Chất lượng và số lượng xi măng: Với cường độ bê tông đã dự kiến, khi dùng xi măng chất lượng cao hơn thì số lượng sẽ ít hơn. Trong một giới hạn nào đó khi tăng lượng xi măng cũng sẽ tăng cường độ bê tông nhưng nói chung hiệu quả không cao và
thường làm tăng biến dạng co ngót gây hậu quả xấu. Khi cần có bê tông cường độ cao nên dùng xi măng mác cao với số lượng hợp lý.
Độ cứng, độ sạch và tỉ lệ thành phần của cốt liệu (cấp phối): Khi chọn được cấp phối hợp lí không những tăng được cường độ bê tông mà còn sử dụng xi măng một cách tiết kiệm.
Tỉ lệ nước – xi măng: Khi tỉ lệ này tăng lên thì cường độ và độ đặc chắc của bê tông đều bị giảm và biến dạng do co ngót tăng.
Chất lượng của việc nhào trộn vữa bê tông, độ đầm chắc của bê tông khi đổ khuôn và điều kiện bảo dưỡng.
1.2. Sản phẩm gạch ceramıc và nghıên cứu ứng dụng phế phẩm gạch Ceramıc sản xuất vật lıệu xây dựng
1.2.1. Sản xuất gạch ceramic và đặc điểm phế phẩm gạch ceramic
1.2.1.1. Khái niệm gạch ceramic
Gạch Ceramic là những tấm có kích thước đa dạng làm từ vật liệu là Ceramic (gốm), sử dụng để lát nền hoặc ốp tường. Gạch có các kích thước khác nhau, từ những kích thước nhỏ như gạch Mosaic, có diện tích bề mặt không quá 90cm2 cho đến những kích thước lớn có chiều dài các cạnh trên 1m. Độ dày của gạch từ 5 mm đối với loại gạch ốp tường nhỏ cho đến 20 – 25 mm đối với những loại gạch ép có kích thước lớn.
Từ “Ceramic” được mô tả cho loại nguyên liệu để tạo ra gạch. Gạch Ceramic là một sản phẩm có nguồn gốc từ hỗn hợp của đất sét, cát và các chất liệu tự nhiên khác. Sau khi được xử lý theo đúng quy trình, hỗn hợp sẽ được đúc thành một hình dạng theo mong muốn rồi được nung với nhiệt độ cao (từ 1000 độ C đến 1250 độ C, phụ thuộc vào từng loại gạch).
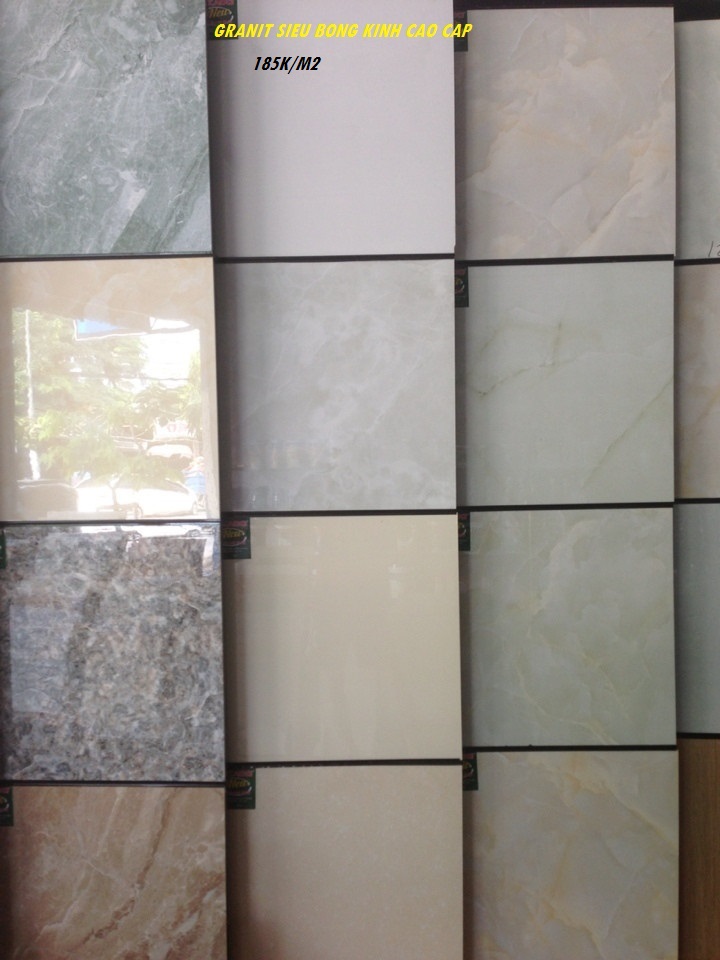
Hình 1.4. Các sản phẩm gạch ceramic hoàn thiện
1.2.1.2. Phân loại gạch ceramic
* Phân loại theo công nghệ sản xuất.
Phân loại theo công nghệ sản xuất: gạch tráng men và gạch không tráng men
Gạch tráng men là loại gạch có bề mặt được bao phủ một lớp men màu, khiến cho viên gạch có sự độc đáo ở cả góc độ thẩm mỹ (màu sắc, độ sáng, kết cấu…) và góc độ công nghệ (độ cứng, độ hút nước…). Tất cả những đặc tính đó phụ thuộc vào từng loại men.
Gạch không tráng men là loại gạch đồng chất trên cả viên gạch, và không cần tráng một lớp men trên bề mặt gạch. Màu sắc và hoa văn của gạch không tráng men sẽ được pha trộn màu hoặc chất liệu khác với xương của gạch sau đó được nung với nhiệt độ cao.
* Phân loại theo độ hút nước.
Xương gạch có các lỗ vi thể liên kết với nhau và chỉ được nhìn thấy thông qua kính hiển vi chuyên dụng. Những lỗ vi thể này sẽ quyết định độ hút nước của gạch dưới các điều kiện khác nhau.
* Phân loại theo kỹ thuật ép và đùn.
Ép và đùn là hai kỹ thuật có thể ứng dụng trong việc sản xuất gạch Ceramic. Gạch ép được tạo hình bằng cách dùng máy tạo áp lực ép lên bột liệu. Gạch đùn được hình thành bằng cách cho nguyên liệu ở dạng bột nhão, sau đó đùn qua một lỗ đặc biệt để tạo hình.
* Phân loại theo màu sắc của xương.
Màu sắc của xương gạch thường là các màu trắng, đỏ, hay hơi trắng.Màu của xương phụ thuộc vào nguyên liệu được sử dụng, có thể có nhiều màu (từ màu vàng cho đến màu đỏ đậm) hoặc hơi trắng (đôi khi là trắng).Đối với một số sản phẩm gạch không tráng men, màu sắc của gạch được tạo ra bằng cách trộn thêm màu vào thành phần của xương.
* Phân loại theo sự đa dạng của hình dạng, kích thước.
Hình dạng phổ biến nhất thường thấy của gạch là hình vuông và hình chữ nhật. Tuy nhiên, cũng có một số hình dáng phức tạp khác như hình lục lăng. Kích thước của gạch Ceramic cũng rất đa dạng từ kích thước gạch “Mosaic” cho đến kích thước chiều dài cạnh từ 60 cm trở lên và thậm chí là trên 3 m. Độ dày cũng dao động trong khoảng từ vài mm cho đến hơn 2-3.5 cm.
* Phân loại theo công năng.
Một khía cạnh khác dùng để phân loại gạch đó theo công năng của gạch, ví dụ như gạch dùng cho lát nền hay ốp tường, trong nhà hay ngoài trời.
1.2.1.3. Quy trình sản xuất gạch ceramic.
* Chuẩn bị nguyên liệu.
Thành phần nguyên liệu cơ bản để sản xuất gạch men Ceramic gồm có: đất sét, bùn và đá. Đất sét được khai thác từ các mỏ cách xa nhà máy, trước khi được đưa vào quy trình sản xuất sẽ được để bên ngoài lộ thiên một thời gian.
Các nguyên liệu sẽ được trộn theo một tỉ lệ xác định, đảm bảo độ ẩm thích hợp. Sau đó được nghiền cùng với nước và chất điện giải bằng máy trộn. Hỗn hợp sẽ được lọc qua sàng lọc tạp chất, sau đó được đưa vào bể nước để trộn lẫn với bùn. Tiếp theo, người ta sử dụng máy bơm cao áp bơm nước từ hồ vào một luồng hơi thông qua các bình xịt dưới áp suất xác định. Khi đó, bùn tiếp xúc với không khí nóng sẽ nhanh chóng được sấy khô và bám vào hỗn hợp nguyên liệu
* Ép tạo hình viên gạch.
Công đoạn này sẽ sử dụng máy ép thủy lực để tạo hình gạch ốp lát. Máy có khả năng ép được nhiều viên gạch cùng một kích cỡ một lúc với độ chính xác cao và độ nén rất chặt.
* Sấy khô.
Nguyên liệu sau khi được ép tạo hình trở thành gạch thô. Những viên gạch này được tự động chuyển đến khu vực phơi sấy, gạch được sấy khô bằng nhiệt độ tăng dần. Thời gian sấy gạch phụ thuộc vào độ ẩm của gạch thô và từng loại gạch khác nhau (gạch lát nền hay ốp tường).
* Tráng men.
Sau khi được sấy khô, những viên gạch được xếp trên những băng chuyền chạy dọc và lần lượt được tráng men với các mẫu trang trí luân phiên. Sau đó chuyển sang công đoạn tiếp theo là nung gạch.
* Nung gạch.
Gạch được nung ở nhiệt độ cao dao động trong khoảng 1050 – 1200ºC trong cùng một lò, các viên gạch được di chuyển liên tục bởi các con lăn quay
* Phân loại và đóng gói sản phẩm.
Gạch men sau khi nung được đưa qua thanh lăn, đưa vào băng chuyền và phân loại tự động. Sau đó được đóng gói cẩn thận trong hộp, dán keo, in nhãn, bọc nilon và xếp lên xe nâng chuyển vào kho thành phẩm sẵn sàng bán ra thị trường.
1.2.1.4. Phế thải gạch ceramic
Phế thải gạch ceramic là các phể phẩm của gạch ceramic trong quá trình sản xuất vì nhiều nguyên nhân không được sữ dụng. Lượng phế thải này chiếm số lượng lớn và thường được xử lý bằng cách chôn lấp gây ảnh hưởng xấu tới môi trường. Một số nguyên nhân dẫn đến sự khuyết tật cửa gạch ceramic:
Nứt gạch là một loại khuyết tật thường xuyên xuất hiện khi gạch men nung nhanh trong lò nung, có thể phân thành nứt ở giai đoạn nâng nhiệt, có thể ở giai đoạn hạ nhiệt. Ở giai đoạn nâng nhiệt là do sản phẩm chưa được sứ hoá, vẫn xuất hiện trạng thái nguyên hạt. Đặc trưng nứt bề mặt nứt thô, miệng nứt hình răng cưa, do sau khi nứt vẫn còn nung ở nhiệt độ cao, vì vậy mà miệng nứt trơn tròn, trong khe nứt có thể dính men. Nứt ở giai đoạn hạ nhiệt là bởi gạch qua nung đã sứ hoá ở nhiệt độ cao, vết nứt trơn bóng bề mặt, miệng sắc nhọn.
Nứt gạch giai đoạn nâng nhiệt: Nứt ở giai đoạn nâng nhiệt xảy ra nhiều ở phần viền của xương, nhất là ở đoạn trước vùng tiền nung, giai đoạn sau khi bốc hơi, nguyên nhân chủ yếu là thành phần nước trong xương gạch vào lò tương đối cao mà đầu lò dài nhiệt độ lại tăng quá gấp, tốc độ truyền nhiệt lớn hơn tốc độ truyền hơi nước hướng ra ngoài, bề mặt của xương gạch cứng hoá làm cho hơi nước bên trong không dễ thoát ra ngoài mà tạo thành nứt. Miệng vết nứt loại này tương đối to. Biện pháp giải quyết là khống chế độ ẩm trong xương gạch, điều chỉnh van thải khí và hạ thấp nhiệt độ đầu lò, đối với giàn con lăn gần nhất có thể điều chỉnh nhỏ lại hoặc đóng các cặp bép đốt thứ nhất và thứ hai bên dưới giàn con lăn ở vùng tiền nung, để tránh vùng tiền nung nhiệt độ tăng quá nhanh. Mặt khác, trong vùng tiền nung nếu như tăng nhiệt độ quá nhanh do chuyển hoá hình dạng tinh thể thì cũng có thể phát sinh nứt, vết nứt thông tghwờng rất nhỏ, nhưng loại khuyết tật này gặp không nhiều, nếu có thì cũng xuất hiện ở cạnh ngoài, chỗ lò có điều kiện nhiệt độ không tốt.
Vết nứt ở giai đoạn tăng nhiệt, ngoài yếu tố nung ra, vẫn còn hai loại thường gặp là nứt cứng và nứt phân tầng. Đặc trưng của nứt cứng là ban đầu vết nứt nhỏ như chân chim hoặc như con giun đất. Khuyết tật loại này chủ yếu là do hàm lượng nước trong bộtn liệu không đều, thao tác ép không đúng, làm cho mật độ xương gạch không đồng nhất, đến khi vào lò tăng nhiệt thì độ co ngót cũng không đồng nhất, tạo thành vết nứt. Giải quyết khuyết tật này chủ yếu phải cải tiến những công đoạn ở phía trước. Ví dụ: tăng thời gian ủ bột liệu, cải tiến rải liệu và thao tác trên máy. Phân tầng là vết nứt song song với bề mặt gạch, thường xuất hiện trong sản xuất gạch ốp và gạch lát, nhưng vấn đề không phải do nung; Nguyên nhân là khi tạo hình, không khí trong bột liệu thoát ra ngoài không hết mà bịt lại trong xương gạch, đến khi nung khí thoát ra ngoài không thuận lợi tạo thành giãn nở kẹp lớp hoặc nứt nứt lớp.
Nứt gạch giai đoạn hạ nhiệt: Vết nứt giai đoạn hạ nhiệt còn gọi là nứt gió hoặc nứt nguội xảy ra trong lò nung với tốc độ nung nhanh, khuyết tật này dêxuaats hiện nhất sau khi chuyển hoá ở dạng tinh thể thạch anh, điều chỉnh tốt các tay gạt của quạt hút gió làm lạnh và quạt hút gío nhiệt, hạ nhiệt từ từ trong phạm vi nhiệt độ 600-500oC, khi gạch ra lò ở gần sát mép lò thì nứt tương đối nhiều. Điều này có khả năng là khoảng cách giữa con lăn và gạch lỗ không kín hết, mà trong lò đoạn làm lạnh chậm xuất hiện phụ áp âm lò, gió lạnh được hút vào mà dẫn đến nứt gió.
Khi làm lạnh gạch, một giai đoạn khác dễ gây nứt là giai đoạn sau làm lạnh nhanh của lò nung, dùng nhiều ống gió làm lạnh bố trí thành hàng song song trên và dưới con lăn, điều tiết hợp lý độ mở to nhỏ của các van đường ống gió, làm cho đoạn sau hạ nhiệt tương đối chậm một chút.
Ngoài ra, khi tốc độ làm lạnh của đoạn làm lạnh nhanh không đạt được yêu cầu, mà cũng có thể vì nhiệt độ gạch ra lò quá cao tạo thành gạch nổ nứt sau khi ra lò, lúc này phải tăng lượng gió thổi của đoạn làm lạnh nhanh. Cũng có thể vì thao tác vào lò không ổn định, gạch vào lò nung không liên tục, bị trống một đoạn lớn trong lò dẫn đến sự thay đổi nhiệt độ và dòng khí trong lò, cũng có thể sinh ra khuyết tật nứt.
Nứt cũng là khuyết tật thường xuyên hiện ở công đoạn sấy, bình thường là nứt biên và nứt trung tâm, mỗi một vị trí của lò sấy đều có chung một nhiệt độ và độ ẩm không khí tương đối. Nứt biên thường xuất hiện ở đoạn khu tiền sấy, nứt trung tâm thường xuất hiện ở đoạn sau khu tiền sấy.
Đại đa số khuyết tật biến dạng bởi nung không đúng, nhiệt độ trong lò dương không đều, làm cho gạch ở bộ phận nhiệt độ cao có sự co ngót tương đối lớn hoặc mềm hoá tương đối mạnh, sinh ra biến dạng. Đương nhiên còn có rất nhiều yếu tố khác có thể tạo ra thành khuyết tật biến dạng, ví dụ như: con lăn không bằng phẳng, truyền động, hiệu ứng máy không ổn định…dẫn đến biến dạng; phối liệu không đúng, khi ép gạch tạo hình mật độ không đều…đến các công đoạn ở trước đó đều có thể lưu lại nguy cơ tiềm ẩn sinh ra biến dạng. Các loại khuyết tật biến dạng thường gặp như:bốn góc gạch bị vênh, bề mặt gạch bị cong, kích thước hai biên viên gạch không giống nhau.
Nếu trong quá trình nung phần vật chất cháy hết hoàn toàn thì trong xương gạch sẽ xuất hiện lõi đen, phần xương trắng sẽ xuất hiện vết đen xen một đường màu xanh vàng, phần xương đỏ thì lại xuất hiện màu một đường đen tro vàng. Đây là do các chất trong xương gạch và bột than không đủ O2 tạo thành hiện tượng trở về trạng thái cũ, cũng có khả năng vì giãn nở khí mà hình thành lỗ trong gạch men. Tất cả các yếu tố hạ thấp tính thoát khí mặt men… ví dụ như: hàm lượng nước của xương gạch quá cao và độ hạt quá mịn, áp lực tạo hình quá cao, độ dầy quá lớn và điểm nóng chảy của men thấp… cũng có thể dẫn đến khuyết điểm loại này.
Màu sắc kém:Xuất hiện màu sắc đậm nhạt khác nhau trên một viên gạch hoặc đậm nhạt khác nhau trên mỗi viên gạch cuả cùng một hàng. Ngoài ra mặt men xuất hiện màu khác lạ không giống màu vốn có của nó. Nguồn gốc chủ yếu hình thành khuyết điểm này là ở chất màu; ví dụ như dao động tính chất phụ gia màu sắc, độ mịn của bột phụ gia màu, khi phối hợp liệu phụ gia màu trộn không đều, nhiệt độ nung phụ gia màu thấp, hoặc thời gian nung ngắn… làm năng lực hiện thị màu của phụ gia tạo thành men nhạy cảm đối với sự biến đổi nhiệt độ và không khí. Ngoài ra, công nghệ làm men không đúng, ví dụ như biến đổi độ đậm, loãng men và độ dầy lớp men.
Men không phẳng:Khi không đủ O2 mặt men xuất hiện dạng vỏ trứng khuyết tật của mặt men không bằng phẳng là mặt men xuất hiện bọt khí hoặc lỗ châm kim. Nguyên nhân chủ yếu là lượng không khí cung cấp không đủ, thông gió trong lò không tốt, làm cho vùng nung xuất hiện nồng độ khí thải tương đối cao, thậm chí do cháy không hoàn toàn mà sinh ra hạt than lắng đọng lại trên mặt men; ở khu vực này, loại không khí này cũng có thể tạo thành vùng đen của mặt men, có khi còn sinh ra kèm theo lỗ châm kim. Đối với những nguyên nhân này trong thao tác lò phải tăng thêm trạng thái lưu động và lượng không khí, tăng cường thông gió trong lò, nếu điều chỉnh lượng không khí vào bép đốt lớn thì phải gia tăng lực hút xả khói phù hợp, bảo đảm phản ứng đầy đủ giai đoạn phân giải ôxi hoá vùng tiền nung, làm cho khí trong xương gạch thoát hết trước khi nung chảy men. Khuyết điểm mặt men không phẳng ngoài quá trình nung ra còn có liên quan đến các công đoạn khác ở phía trước. Ví dụ khi thành phần muối axit cácbonic tương đối nhiều trong xương men, mà khi nung lại khống chế không tốt dễ dẫn đến châm kim mặt men, khi axit clohydric hoà tan tương đối nhiều trong men, những loại muối này khi sấy bốc hơi theo thành phần nước mà hướng về vùng biên xương gạch và tích tục ở đó, từ đó mà đã hạ tháp điểm nóng chảy của men ở bộ phận này, loại bỏ vật bốc hơi gây tắc nghẽn trước khi nóng chảy, ở vùng viền viên gạch hình thành một chuỗi bọt men nhỏ.
Rạn mặt men: Bình thường rất ít xuất hiẹn trong quá trình nung, nhưng khi tốc độ giảm nhiệt độ vùng làm lạnh không đủ nhanh cũng có khả năng sinh ra rạn men, khi rạn men trầm trọng xuất hiện dạng vẩy cá tròn; khi rạn men hơi nhẹ thì xuất hiện dạng châm kim, dạng chân chim hoặc dạng hoa tuyết; khi rạn men tương đối nhẹ thì xuất hiện dạng màng hoa mốc hoặc rạn dạng sương mù. Nguyên nhân của việc sinh ra rạn men ngoài thao tác không đúng, khi vùng nung cháy không hết sinh tra nhân tố than đọng lại trên mặt men làm thành hạt tinh thể sẽ dẫn đến gây ra rạn men, đặc biệt càng rõ khi khí thải cuộn ngược trong lò. Ngoài ra, khi trong nhiên liệu đốt, khí đốt có lưu huỳnh sẽ kết hợp dưới tác dụng nóng chảy của men hình thành tinh thể muối a xit lưu huỳnh làmg cho mặt men xuất hiện vế loang hoặc mặt men không rõ. Biện pháp khắc phục trong thao tác lò chủ yếu là tăng lượng gió làm lạnh nhanh gấp của cặp ống gió thứ nhất và thứ hai, để khi làm lạnh nhiệt độ nhanh chóng lạnh nhanh mà vẫn có thể ngăn chặn khí đốt cuộn ngược lại.
Co men:Bình thường căn guyên của khuyết điểm co men nằm ở công đoạn phía trước nung; do phối liệu và công đoạn làm men làm cho lực giữa của xương gạch với lớp men kém, từ đó mà ở sấy xương men hoặc thời kỳ đầu nung lớp men xuất hiện vân nứt thậm chí tách rời với xương gạch, đến giai đoạn nóng chảy men dưới tác dụng của lực căng bề mặt sinh ra co ngót men; việc này ở nhiệt độ cao thì tính thấm của xương kém, lực căng bề mặt kém, men có độ thô càng dễ phát sinh co ngót.
1.2.1.5. Đặc điểm của phế phẩm gạch ceramic.
Cấu tạo để tạo ra gạch Ceramic bao gồm 30% bột đá và 70% đất sét cùng penpha. Cấu tạo của gạch Ceramic là dạng gạch có lớp lưng và mặt không đồng chất bao gồm phần xương và lớp men mỏng được tráng phủ bên trên tạo nên sự sáng bóng, hiện đại.
Gạch Ceramic đa dạng mẫu mã đáp ứng được yêu cầu thẩm mỹ cho mọi không gian, kiến trúc công trình. Đây là một trong những ưu điểm nổi bật của gạch Ceramic.
Màu sắc của gạch ốp lát Ceramic cũng tương đối đa dạng tương thích với nhiều kích thước khác nhau. Hơn nữa, gạch Ceramic còn có nhiều họa tiết hoa văn đa dạng, chân thực, tạo nên sự thu hút từ chiều sâu vô cùng tinh tế. Chính nhờ điều này nên khi sử dụng gạch ốp lát Ceramic có thể dễ dàng ăn gian được chiều rộng cho không gian.
Nước men của gạch Ceramic đẹp bởi công nghệ tráng men cho ra bề mặt bóng nhờ lớp chì. Lớp chì giúp cho bề mặt gạch Ceramic được bóng sáng hơn.
1.2.1.6. Ảnh hưởng của phế thải gạch ceramic tới môi trường.
Các phế phẩm gạch ceramic thường được xử lý đêm đi chôn lấp hoặc được mang đi nghiền nhỏ để tái chế làm vật liệu xây dựng. Các loại chất thải này là chất thải rắn vô cơ có tính trơ với môi trường khó phân rã trong môi trường tự nhiên. Khi chôn lấp loại phế thải gạch ceramic chiếm khoảng không gian và diện tích lớn gây ảnh hưởng mội trường đất. Các bãi thải tại vị trí chôn lấp này không thể tái sữ dụng nguôn tài nguyên đất, đặc biệt trong giai đoạn phát triển xã hội hiện nay khi quỹ đất ngày càng khan hiếm.
1.2.2. Các phương pháp nghiền đá và sản phẩm sau khi nghiền
Máy nghiền đá là thiết bị quan trọng, được sử dụng phổ biến trong các công trình xây dựng. Sử dụng máy nghiền đá trong xây dựng giúp bạn tiết kiệm được phần lớn thời gian, công sức cho việc làm nhỏ đá, hiệu quả cao, đáp ứng được yêu cầu về tiến độ trong các công trình thi công.
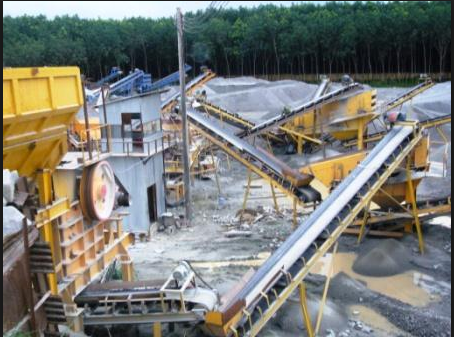
Các phương pháp nghiền đá: ép vỡ, tách vỡ, uốn vỡ, miết vỡ. Trong nghiền đá ta sử dụng tổng hợp, đồng thời các phương pháp trên.
Có hai loại máy nghiền má: máy nghiền má loại 1 là máy nghiền má có trục lệch tâm treo bên ngoài má nghiền di động còn máy nghiền má loại 2 là máy có trục lệch tâm treo trực tiếp trên má nghiền di động. Mỗi loại máy có các ưu nhược điểm khác nhau nhưng trên thực tế sản xuất hiện nay người ta chủ yếu sản xuất máy nghiền má loại 1.
Từ máy nghiền má loại 1 ta xác định:
+ Chiều rộng cửa nạp và chiều rộng cửa xả đá
+ Góc kẹp đá để viên đá không bật lên khỏi hai má nghiền
+ Hành trình má nghiền phải không nhỏ hơn giá trị nén vỡ cần thiết.
+ Số vòng quay hợp lý của trục lệch tâm để đảm bảo năng suất của máy là lớn nhất.
+ Xác định các lực tác dụng lên các chi tiết cơ bản của má nghiền như tay biên, thanh chống, khung máy, má nghiền…
Sản phẩm sau khi nghiền là đá nhỏ có nhiều kích cở khác nhau như đá 1x2cm, 2x4m, 4x6cm là các sản phẩm chủ yếu được dùng trong ngành xây dựng. Các sản phẩm này được trộn với vữa xi măng để chế tạo bê tông hay làm các lớp kết cấu đường hoặc các loại đá có kích thước lớn dùng để xây móng, tường…
Riêng các phế phẩm của gạch ceramic là loại sản phẩm có tính mềm hơn đá nên có thể nghiền giống như đá với số lượng lớn. Với thực tiễn nghiên cứu đề tài lượng thí nghiệm nhỏ nên tác giả dùng phương pháp đập tay thủ công để đưa phế phẩm gạch có kích thước 1x2cm dùng để chế tạo bê tông thí nghiệm. Loại phế phẩm thay thế đá này có kích thước tương đồng với đá nhưng có một cạnh mỏng hơn đá.
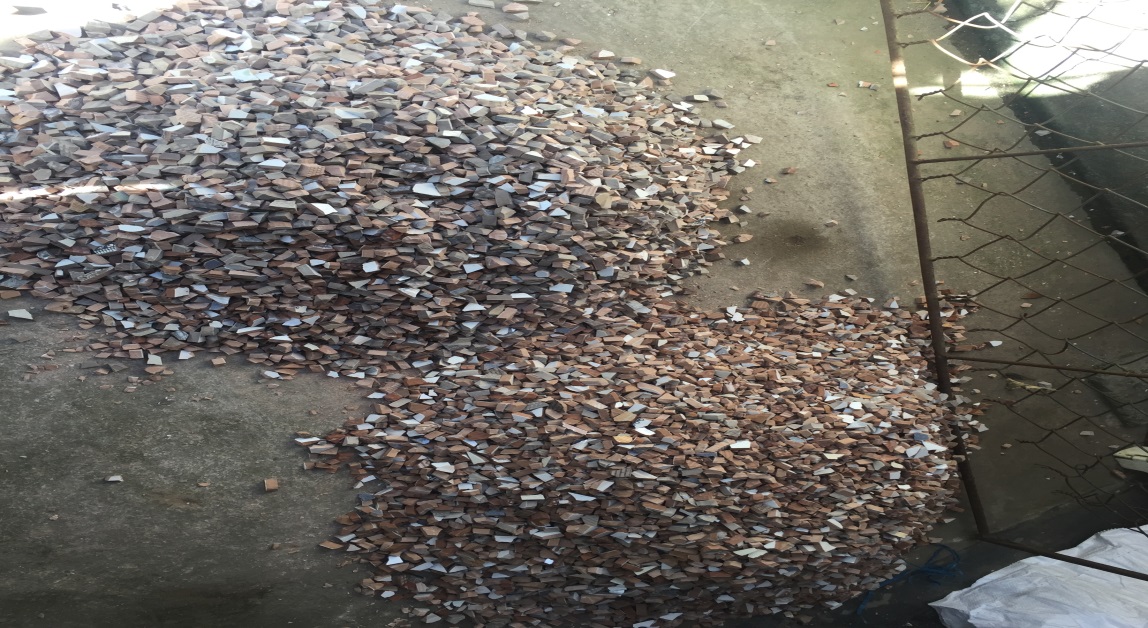
Hình 1.6. Phế phẩm gạch Ceramic đập nhỏ thay thế đá dăm
1.2.3. Tổng quan về nghiên cứu ứng dụng của phế liệu gạch gốm sứ trong sản xuất vật liệu xây dựng
Hiện nay trên thế giới việc tái chế các phế thải, rác thải để làm vật liệu xây dựng được rất nhiều quốc gia quan tâm. Đặc biệt đối với loại phế thải được làm từ đất sét như gạch, gốm sứ là các chất thải vô cơ có độ cứng nhất định thường được tái chế làm thành phần thay thế cát, đá dùng trong xây dựng. Các loại phế thải này được đưa vào nghiền và sàng lọc để được các cốt liệu có kích cỡ nhỏ như hạt cát cho đến lớn hơn như đá dăm. Các loại sản phẩm sau khi nghiền sẽ được tái chế tạo ra các sản phẩm như gạch xây, gạch ốp lát , hay chế tạo bê tông, hoặc làm dùng vật liệu hoàn thiện cho các công trình kiến trúc….Ví dụ như Ở Hà Lan những viên gạch xây nhà được làm từ 15 tấn chất thải bao gồm gốm sứ, thủy tinh và đất sét được thiết kế bởi công ty Architectuur Maken. Chúng được Công ty Hà Lan StoneCycling tập hợp lại rồi nghiền nát tạo thành những viên gạch. Hay Chùa Linh Phước một – ngôi chùa ở thành phố Đà Lạt, Việt Nam được khảm bằng các phế thải của vỏ chai lọ, chén đĩa sành sứ. Công nghệ nghiền, sàng lọc là yếu tố quyết định trong việc tái chế sữ dụng các loại phế thải này.
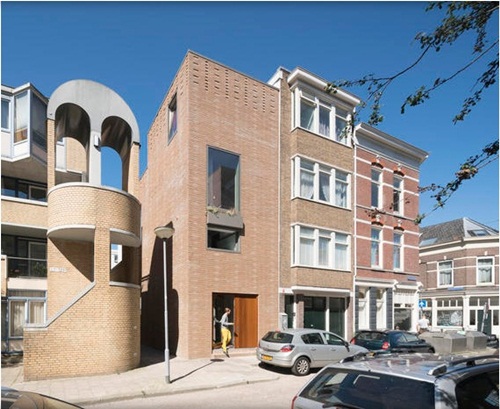
Hình 1.7. Căn nhà mặt phố này được thiết kế bởi công ty Architectuur Maken
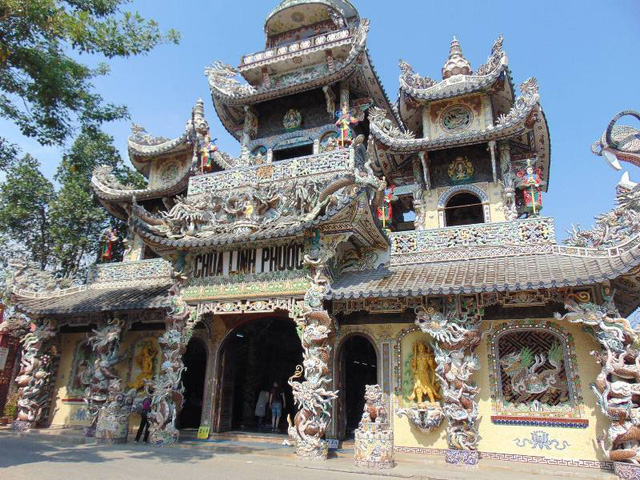
Hình 1.8. Chùa Linh Phước thành phố Đà Lạt
Nguyên lý hình thành bê tông qua quá trình thủy hóa của xi măng cho thấy bê tông là loại vật liệu đá nhân tạo, có cấu trúc không đồng nhất vì hình dáng, kích thước cốt liệu khác nhau, sự phân bố của cốt liệu và chất kết dính không đồng đều.
Cường độ chịu nén là một trong những chỉ tiêu quan trọng, đặc trưng cơ bản thể hiện khả năng chịu lực của bê tông. Cường độ của bê tông phụ thuộc vào nhiều yếu tố khác nhau như thành phần cấp phối, phụ gia và môi trường làm việc.
Ảnh hưởng của phế phẩm gạch Ceramic đến chất lượng và cường độ bê tông là vấn đề cần quan tâm, khi sử dụng phế phẩm gạch Ceramic để chế tạo bê tông vì thành phần chính của gạch chủ yếu là đất sắt chiếm 70% và 30% bột đá nên độ cứng không thể bằng đá tự nhiên.
Chương 2 sẽ trình bày phương pháp thực nghiệm phân tích thành phần cấp phối để chế tạo bê tông, phương pháp xác định cường độ chịu nén của bê tông và phương pháp xác định thời gian ninh kết của bê tông. Vật liệu phế phẩm gạch Ceramic để chế tạo bê tông cấp độ bền B20.
E:\DỮ LIỆU COP CỦA CHỊ YẾN\DAI HOC DA NANG\CONG TRINH GIAO THONG\NGUYEN VIET HAI


