
Nghiên cứu giải pháp nâng cao độ an toàn cho các kho hóa phẩm xúc tác tại Nhà máy lọc dầu Dung Quất
Nền công nghiệp hóa chất và các hóa chất do nó tạo ra có những đóng góp vô cùng quan trọng trong sự phát triển của khoa học công nghệ nói riêng và của xã hội loài người nói chung. Tuy nhiên, song song với những đóng góp cực kỳ to lớn thì đây cũng là ngành công nghiệp luôn thường trực các rủi ro tiềm ẩn về cháy, nổ. Trong các nhà máy, cơ sở sản xuất công nghiệp đều tiềm ẩn mối nguy về các phản ứng không mong muốn của các hóa chất/vật liệu được sử dụng/lưu trữ trong các Nhà máy, cơ sở đó. Những mối nguy này có thể gây ra thương tích, bệnh tật cho con người, thiệt hại môi trường, thiệt hại tài sản và gián đoạn việc sản xuất kinh doanh. Do đó, việc quan trọng là phải hiểu đầy đủ các rủi ro của dây chuyền sản xuất, kho hóa phẩm xúc tác và thực hiện đánh giá, sắp xếp các hóa chất thích hợp để ngăn ngừa và giảm thiểu các tổn thất.
Trong nổ lực nâng cao hiệu quả sử dụng năng lượng nằm trong chương trình tối ưu hóa trong Nhà máy để tăng sự cạnh tranh trong bối cảnh xăng dầu nhập khẩu từ các nước Đông Nam Á, Châu Á vào Việt Nam đang trong lộ trình cắt giảm hoàn toàn đến năm 2024, bằng các giải pháp công nghệ, có khá nhiều chương trình nghiên cứu được quan tâm, trong các giải pháp nghiên cứu tối ưu hóa cho các phân xưởng công nghệ chính như RFCC, CDU, CCR thì việc tối ưu hóa quá trình tồn chứa và lưu kho tại kho hóa phẩm xúc tác của Nhà Máy Lọc Dầu Dung Quất cũng được các Lãnh đạo Nhà máy thực sự quan tâm.
Vì vậy, đề tài của luận văn thạc sỹ “Nghiên cứu giải pháp nâng cao độ an toàn cho các kho hóa phẩm xúc tác tại Nhà máy lọc dầu Dung Quất” này nhằm giải quyết các vấn đề liên quan đến tính cấp thiết của Nhà máy.
Thuyết minh của đồ án này được chia làm các chương như sau:
– Chương 1: Giới thiệu chung.
– Chương 2: Tổng quan đề tài nghiên cứu.
– Chương 3: Phương pháp nghiên cứu.
– Chương 4: Phân tích mối nguy và đưa ra giải pháp nâng cao độ tin cậy cho kho hóa phẩm xúc tác tại BSR.
– Kết luận và kiến nghị.
CHƯƠNG 1 GIỚI THIỆU CHUNG
1.1. Tổng quan về Nhà máy Lọc dầu Dung Quất
1.2. Giới thiệu mặt bằng bố trí các phân xưởng trong nhà máy
1.2.1 Phân chia các khu vực trong nhà máy
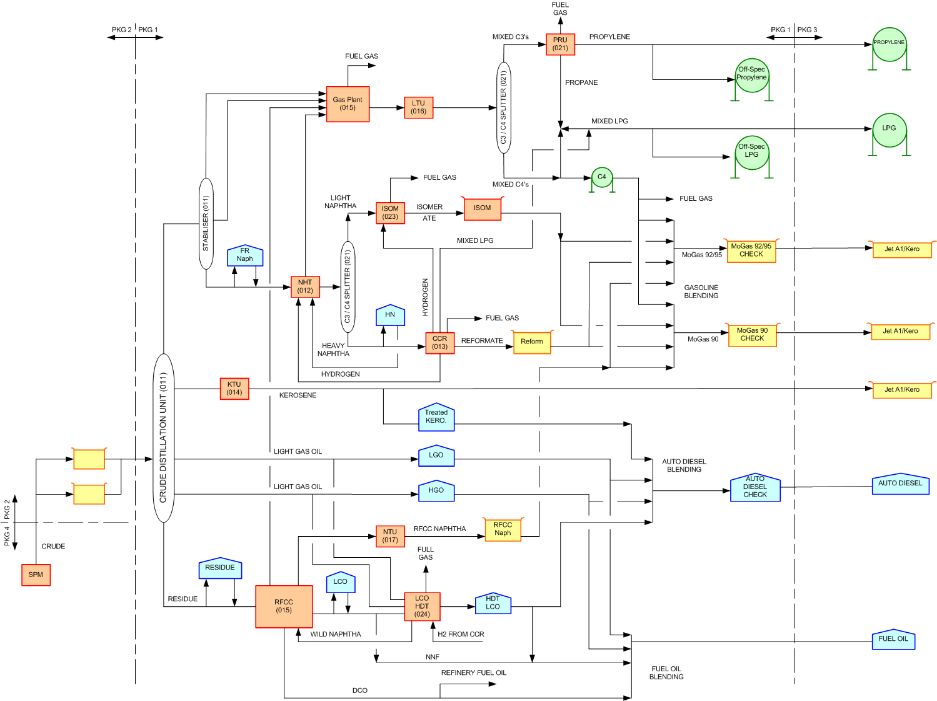
Hình 1. 4 Sơ đồ công nghệ nhà máy Lọc Hóa dầu Bình Sơn
1.2.2. Các phân xưởng được chia thành các khu vực như sau:
Bảng 1.2: Phân chia các khu vực trong nhà máy
| Khu vực | Các phân xưởng |
|---|---|
| Khu 1 | 12 – NHT: naphta hydro treating |
| 13 – CCR: reforming xúc tác | |
| 23 – ISOM: isome hóa; 2 phân xưởng 13 và 23 là phân xưởng thu xăng trị số octane cao. | |
| 11 – CDU: chưng cất khí quyển | |
| 14 – KTU :xử lý kerosen | |
| 37 – Fuel-gas: khí nhiên liệu được đốt để gia nhiệt cho các lò đốt trong Nhà máy | |
| Khu 2 | 15 – RFCC: Cracking xúc tác tầng sôi |
| 16 – TLU : xử lý khí hóa lỏng | |
| 17 – NTU : xử lý naphta của RFCC, | |
| 21 – PRU : thu hồi propylene, | |
| Khu 3 | 18 – SWS: xử lý nước chua |
| 19 – ARU : tái sinh amin | |
| 20 – CNU : trung hòa kiềm trước khi thải ra môi trường(PH = 6.5÷7.5) | |
| 22 – SRU : thu hồi lưu huỳnh | |
| 24 – LCO-HDT: xử lý diezel bằng hydro. | |
| 58 – ETP : khu xử lý nước thải | |
| Khu Utilities | 31 – water: nước sinh hoạt, nước deion, nước uống |
| 33 – Cooling water | |
| 34 – Sea water intake: lấy nước biển làm mát | |
| 35 – Instrument/Plant air | |
| 36 – Nitrogent plant | |
| 37 – Fuel gas | |
| 39 – Caustic supply | |
| 57 – Flare: đuốc cao 115m | |
| 59 – Fire water: có 2 bể | |
| 100 – RO: tách silica | |
| 40 – Steam: – Low pressure steam(LPS): 3–6 kg/cm2 – Medium pressure steam (MPS): 14-16 kg/cm2 – High pressure steam (HPS): 40-42 kg/cm2 – High high pressure steam (HHPS): 100-105 kg/cm2 | |
| – STG: trạm điện; có 4 máy phát trong đó 3 máy phát chạy với công suất 50%,50%, 100%, máy còn lại dự phòng 32- Xử lý Condensate của các STG Condenser và dòng từ các phân xưởng công nghệ | |
| Offsite OMS | 38 – Fuel oil |
| 51 – Intermediate tankge: có 23 bể chứa trung gian | |
| 54 – Blending Unit: bộ phận phối trộn | |
| 55 – Flushing oil: sử dụng LGO để rửa sạch đường ống trong quá trình thu hồi dầu thô sau khi nhập dầu từ SPM. | |
| 56 – Slops oil: là nơi thu gom dầu thải từ các phân xưởng sau đó dùng làm nguyên liệu cho quá trình CDU, RFCC | |
| 60 – Crude oil tankge: gồm 8 bể, mỗi bể dung tích 65000m3, | |
| 52 – Product tank farm: gồm 22 bể trong đó có: 5 bể chứa xăng, 3 bể propylene, 5 bể cầu LPG, 1 slops oil | |
| 53 – Truck loading: xuất đường bộ, chỉ xuất cho những khu vực xung quanh, mỗi xe chỉ được khoảng 12m3 | |
| 81 – Jetty Topside: có 6 cầu cảng: 4 cầu cảng gần mỗi tàu chở được 1000-5000m3, 2 cầu cảng xa mỗi tàu chở được 15000-30000m3 | |
| 82 – SPM(single point mooring): d=12m, cao 5m (3,75m dưới mặt biển) | |
| 71 – Interconnecting pipleline P1 → P3: có12 tuyến ống: 8 tuyến ống dẫn sản phẩm và 4 tuyến ống phụ trợ, dài 7km. | |
| 72 – Interconnecting pipleline P3 → Jetty: có 15 tuyến ống: 10 tuyến ống dẫn sản phẩm, 5 tuyến ống phụ trợ dẫn dầu thải và nước dằn tàu, dài 3km | |
| PP plant |
|
| Warehouses |
|
| Workshops |
|
| Hệ thống PCCC |
|
| Các trạm điện |
|
1.3 Các phân xưởng trong nhà máy
1.3.1. Phân xưởng Chưng cất dầu thô (Unit 011 – CDU)
1.3.2. Phân xưởng xử lý Naphtha bằng Hydro (Unit 012 – NHT)
1.3.3. Phân xưởng Reforming xúc tác (Unit 013 – CCR)
1.3.4. Phân xưởng xử lý Kerosene (Unit 014 – KTU)
1.3.5. Phân xưởng Cracking xúc tác tầng sôi (Unit 015 – RFCC)
1.3.6. Phân xưởng xử lý LPG (Unit 016 – LTU)
1.3.7. Phân xưởng xử lý Naphtha (Unit 017 – NTU)
1.3.8. Phân xưởng xử lý nước chua (Unit 018 – SWS)
1.3.9. Phân xưởng tái sinh Amin (Unit 019 – ARU)
1.3.10. Phân xưởng trung hòa kiềm (Unit 020 – CNU)
1.3.11. Phân xưởng thu hồi Propylene (Unit 021 – PRU)
1.3.12. Phân xưởng thu hồi lưu huỳnh (Unit 022 – SRU)
1.3.13. Phân xưởng Isome hóa (Unit 023 – ISOM)
1.3.14. Phân xưởng Xử lý LCO bằng Hydro (Unit 024 – LCO HDT)
1.3.15. Phân xưởng Dầu nhiên liệu – Unit 038
1.3.16. Khu bể chứa trung gian – Unit 051
1.3.17. Khu bể chứa sản phẩm – Unit 052
1.3.18. Trạm Xuất xe bồn – Unit 053
1.3.19. Phân xưởng pha trộn sản phẩm – Unit 054
1.3.20. Phân xưởng Dầu rửa – Unit 055
1.3.21. Phân xưởng dầu thải – Unit 056
1.3.22. Khu bể chứa dầu thô – Unit 060
1.3.23. Phao nhập dầu thô – Unit 082 (SPM)
CHƯƠNG 2: TỔNG QUAN ĐỀ TÀI NGHIÊN CỨU
Đặt vấn đề:
Nhà máy lọc dầu Dung Quất là nhà máy lọc dầu đầu tiên của Việt Nam, góp phần hướng đến một tương lai bền vững của ngành công nghiệp chế biến dầu khí, đặc điểm của một nền sản xuất hiệu quả kinh tế, thân thiện với môi trường và đảm bảo trách nhiệm với xã hội. Để đạt đượng điều đó, nhiệm vụ của chúng ta là phải quản lý các rủi ro vận hành ở mức thấp hợp lý phù hợp với thực tế để đảm bảo an toàn cho con người, bảo vệ môi trường và tài sản của Công ty.
Ngăn ngừa sự cố an toàn công nghệ đòi hỏi sự cảnh giác cao. Thời gian trôi qua, việc chưa có sự cố an toàn công nghệ lớn xảy ra tại Nhà máy có thể làm nảy sinh sự tự mãn, lãng quyên đi các bài học kinh nghiệm từ sự cố thảm họa trước đây và dần quyên với sự hiện diện của các mối nguy và sai lệch so với quy trình vận hành-sản xuất.
Nhiều nghiên cứu đối với sự cố về an toàn công nghệ trên thế giới đã chỉ ra rằng nguyên nhân gốc rễ của các sự cố thảm họa là do thiếu sót hoặc không tuân thủ các yêu cầu của hệ thống quản lý an toàn công nghệ hiệu quả. Hệ thống quản lý an toàn công nghệ đã làm giảm rủi ro của các tai nạn lớn và cải thiện hiệu quả của nền công nghiệp toàn cầu. Tại BSR, chúng ta đang áp dụng hai mươi (20) thành phần quản lý an toàn công nghệ theo hướng dẫn của tổ chức CCPS, các hình ảnh về sự cố PSM đã xảy ra tên thế giới.
Vì vậy, chương trình quản lý an toàn công nghệ được áp dụng tại nhà máy lọc dầu Dung quất là một quyết định đúng đắn và kịp thời, từ lâu vấn đề an toàn công nghệ đã luôn là mối bận tâm của nhiều tổ chức trong ngành sản xuất. Từ giữa năm 70, an toàn công nghệ được nhìn nhận như là một chuyên ngành kỹ thuật trong quá trình xem xét an toàn, dựa vào kinh nghiệm và năng lực của các nhân sự tham gia xem xét, bao gồm kỹ thuật đánh giá định tính (Như HAZOP, FMEA, Checklist và What-If) và kỹ thuật phân tích định lượng như (FTA, QRA, LOPA). Năm 1984, thế giới đã chứng kiến một khoảng khắc làm thay đổi ngành công nghiệp hóa chất. Khoảnh khác đó chính là sự cố rò rỉ không kiểm soát hóa chất MIC xảy ra tại một nhà máy sản xuất hóa chất ở Bhopal, Ấn độ, làm chết hơn 3,000 người và bị thương nghiêm trọng hơn 100,000 người (theo số liệu CCPS, Mỹ), nhá máy này được thiết kế đúng tiêu chuyển kỹ thuật và được trang bị nhiều lớp bảo vệ an toàn nhằm ngăn ngừa các sự cố. Tuy nhiên, các lớp bảo vệ đã không được bảo dưỡng, thực tế là tại thời điểm diễn ra sự cố, chúng không hoạt động. Sự cố Bhopal đã chỉ ra rằng vấn đề quản lý mối nguy và rủi ro cũng quan trọng như khía cạnh kỹ thuật của an toàn công nghệ. Sự cố Bhopal dẫn đến sự thành lập của Trung tâm an toàn công nghệ hóa chất (CCPS) vào năm 1985 với 20 thành phần an toàn công nghệ được mô tả tổng thể và áp dụng tại BSR.
Hình 2.3: Tổng quan về an toàn công nghệ
Hình 2.10: Mô hình mô tả các nhân tố PSM áp dụng tại BSR
- Nhóm 1: Tham gia vào quá trình an toàn công nghệ
- Nhóm 2: Hiểu về rủi ro và mối nguy
- Nhóm 3: Quản lý mối nguy
- Nhóm 4: Đào tạo từ kinh nghiệm đã tải qua
- Mô tả hai mươi nhân tố của hệ thống PSM áp dụng trong Nhà máy Các đặc điểm chính của công nghệ
F:\DỮ LIỆU COP CỦA CHỊ YẾN\DAI HOC DA NANG\KY THUAT HOA HOC\KHOA 35\(R)19. Nguyen Ngoc Tri\25. Nguyen Ngoc Tri\TOM TAT


